Tel Erozyon Makinesi Ne İşe Yarar ve Modern Üretimde Neden Önemlidir?
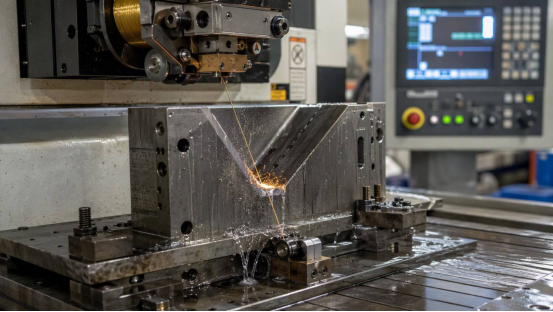
A tel erozyon makinesi (tel elektrik deşarjlı işleme makinesi), ince, sürekli hareket eden bir tel elektrot ile iş parçası arasında kontrollü elektrik kıvılcımları üreterek elektriksel olarak iletken malzemeleri keser ve malzemeyi doğrudan mekanik temas olmadan programlanmış bir yol boyunca aşındırır. Bu, onu sertleştirilmiş takım çeliği, karbür ve işlenmesi zor diğer metallerin hassas kalıplar, zımbalar, kalıplar ve geleneksel frezeleme veya tornalamanın üretmekte zorlandığı karmaşık profil parçaları halinde kesilmesi için başvurulacak işlem haline getirir.
Kesme teli hiçbir zaman fiziksel olarak iş parçasına baskı yapmadığından, tel EDM işleme çok az mekanik strese neden olur; bu da ısıl işlemden sonra sertleştirilmiş bileşenlerin bitirilmesi için tercih edilen bir işlem olmaya devam etmesinin bir nedenidir. Teknoloji, her biri farklı doğruluk, hız ve konik açı gereksinimlerine uygun olan yüksek hızlı tel kesme EDM, orta hızlı tel kesme EDM ve büyük konik tel kesme EDM olmak üzere çeşitli makine kategorilerini kapsar. Bu farklılıkları anlamak imalat atölyelerinin, alet üreticilerinin ve OEM alıcılarının doğru ürünü seçmesine yardımcı olur CNC tel kesme makinası Üretim ihtiyaçlarına göre konfigürasyon.
Bu makale, ortak makine tiplerini, bunların çalışma prensiplerini, tipik uygulama senaryolarını, karşılaştırmalı performans özelliklerini, bakım uygulamalarını ve endüstrinin nereye doğru gittiğini açıklayarak takımhane yöneticilerine ve satın alma ekiplerine değerlendirme için pratik bir referans sağlar. tel erozyon ekipmanı seçenekler.
Temel çıkarım: Tel Erozyon, sert, iletken malzemeyi kesme kuvveti yerine kıvılcım erozyonu yoluyla giderir, bu da onu hassas kalıplar, kalıplar ve sertleştirilmiş takım bileşenleri için standart yöntem haline getirir.
Yaygın Tel Erozyon Makinası Çeşitleri ve Özellikleri
Tel kesme EDM makineleri genellikle tel ilerleme hızına ve yapısal tasarıma göre gruplandırılır ve her kategori, takım ve kalıp ile hassas parça imalatının farklı bir segmentine hizmet eder.
Yüksek hızlı tel erozyon makineleri ileri geri hareket eden ve değiştirilmeden önce birçok kez yeniden kullanılan, ileri geri hareket eden bir molibden tel kullanın; bu, genel kalıp yapımı işleri için işleme verimliliği ve işletme ekonomisi arasında pratik bir denge sunar.
Orta hızlı tel erozyon makineleri Temel yüksek hızlı modellere göre tipik olarak daha ince bir yüzey kalitesi ve daha sıkı boyutsal tutarlılık sağlayan iyileştirilmiş darbeli güç kaynakları, kapalı devre kablo gerginlik kontrolü ve çoklu kesim stratejileri gibi iyileştirmeler ekleyin.
Büyük konik tel erozyon makineleri Uzatılmış üst tel kılavuzu hareketi ve özel kılavuz mekanizmaları ile üretilmiştir, böylece damgalama kalıpları, ekstrüzyon kalıpları ve taslak açıları gerektiren parçalar için gerekli olan dik açılı profilleri kesebilirler.
Makine Kategorisine Göre Tipik Seçim Faktörleri
Yaygın tel erozyon makinesi kategorilerinin genel özellikleri; spesifik performans üreticiye ve konfigürasyona göre değişir.
Makine Tipi
Tel Tipi
Tipik Güç
Ortak Kullanım Durumu
Yüksek Hızlı Tel Erozyon
Yeniden kullanılabilir molibden tel
Uygun maliyetli genel kesim
Genel kalıp ve kalıp kaba işleme
Orta Hızlı Tel Erozyon
Molibden tel, çoklu kesim özelliğine sahip
Geliştirilmiş yüzey ve tutarlılık
Hassas kalıplar, bitirme geçişleri
Büyük Konik Tel Erozyon
Molibden teli, genişletilmiş kılavuz hareketi
Dik açılı kesme özelliği
Damgalama kalıpları, ekstrüzyon kalıpları
Önemli çıkarım: Yüksek hızlı, orta hızlı ve büyük konik telli EDM makineleri arasında seçim yapmak öncelikle gerekli yüzey kalitesine, boyutsal toleransa ve parça geometrisinin dik koniklik açıları içerip içermediğine bağlıdır.
Çalışma Prensibi ve Çekirdek Makine Yapısı
Tel Erozyon sistemi, ince bir metalik telin (tipik olarak yüksek hızlı ve orta hızlı makineler için molibden veya düşük hızlı sistemler için pirinç) sürekli olarak kesme bölgesi boyunca beslenmesiyle çalışır; darbeli doğru akım güç kaynağı ise tel ile iş parçası arasında hızlı bir dizi elektrik deşarjı üretir. Her deşarj, iş parçası yüzeyinden mikroskobik miktarda malzemeyi buharlaştırır ve dielektrik sıvı (genellikle deiyonize su), teli ve iş parçasını soğuturken aynı zamanda aşınmış parçacıkları temizler. CNC kontrol sistemi çalışma tablasını programlanan X-Y koordinatları boyunca hareket ettirir ve konik kesme özelliğine sahip makinelerde üst tel kılavuzu açılı kesimler oluşturmak için bağımsız olarak da kayabilir. Tel ile parça arasında doğrudan bir mekanik kuvvet olmadığından ince duvarlı ve hassas bileşenler deformasyon olmadan kesilebilir.
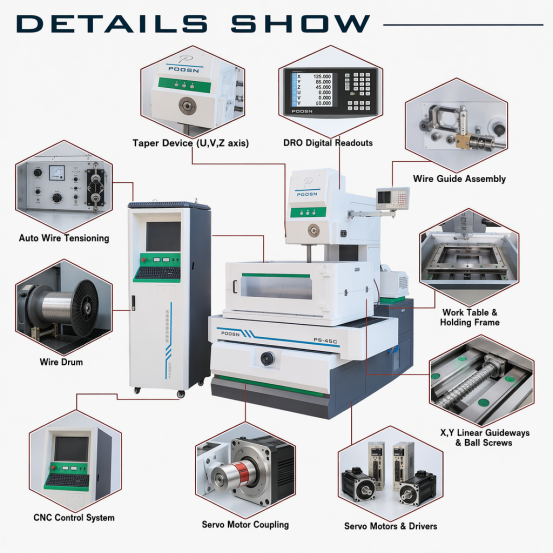
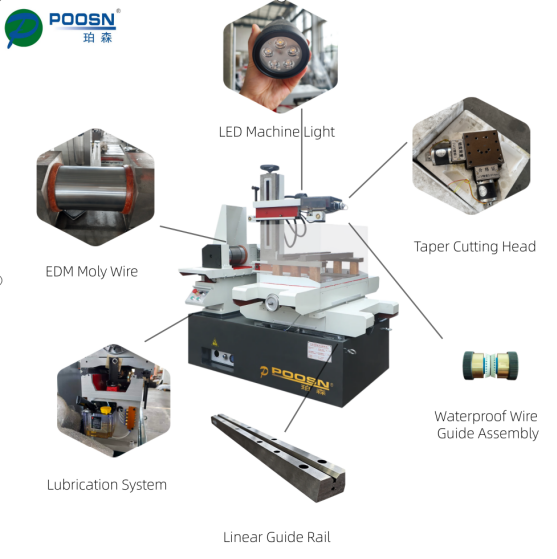
Tipik bir tel erozyon makinesinin ana işlevsel grupları arasında tel besleme ve sarma sistemi, üst ve alt tel kılavuz düzenekleri, çalışma masası ve eksen tahrik sistemi, dielektrik sıvı sirkülasyon ve filtreleme sistemi ve CNC kontrol kabini bulunur. Aşağıdaki şemada bu bileşenlerin standart bir makine çerçevesinde nasıl düzenlendiği gösterilmektedir.
Uygulamada, tel makarası yeni veya yenilenmiş teli üst kılavuza doğru besler; bu, teli kesimden geçmeden önce tam olarak iş parçasının üzerinde konumlandırır ve alt kılavuza ve alma makarasına geri döner. Servo motorlarla X ve Y eksenleri boyunca tahrik edilen çalışma tezgahı, programlanan parça geometrisine göre kelepçelenen iş parçasını sabit tel yoluna göre hareket ettirir. Dielektrik sıvı sürekli olarak kesme boşluğundan pompalanır ve aşınmış döküntüleri gidermek için filtrelenir, bu da boşaltma koşullarını sabit tutar ve uzun bir üretim çalışması boyunca tutarlı kesim kalitesinin korunmasına yardımcı olur.
Temel çıkarım: Bir tel erozyon makinesinin kesme doğruluğu, tek başına herhangi bir bileşene değil, birlikte çalışan tel besleme, kılavuz, eksen sürücüsü ve dielektrik filtreleme sistemlerinin koordineli performansına bağlıdır.
Uygulama Senaryoları ve Seçimde Dikkat Edilecek Hususlar
Tel Erozyon makineleri, sertleştirilmiş, iletken malzemelerin mekanik gerilime neden olmadan hassas şekillerde kesilmesinin gerektiği çok çeşitli endüstrilerde kullanılmaktadır. En yaygın uygulama, tel EDM'nin önceden sertleştirilmiş çelik ve karbür boşluklardan zımbaları, kalıpları ve kalıp boşluklarını kestiği alet ve kalıp yapımıdır. Havacılık ve tıbbi cihaz üreticileri ayrıca, sıkı toleransların ve çapaksız kenarların gerekli olduğu küçük, geometrik açıdan karmaşık bileşenlerin üretimi için tel EDM'ye güvenmektedir. Otomotiv tedarikçileri, yüksek hacimli işlemlere başlamadan önce kalıp üretimini damgalamak ve bileşenlerin prototipini oluşturmak için tel EDM'yi kullanıyor.
Uygulama odağını seçim öncelikleriyle karşılaştırmak, makine kapasitesinin üretim ihtiyaçlarıyla eşleştirilmesine yardımcı olur.
Yaygın Uygulama Senaryoları
Temel Seçim Hususları
Damgalama ve progresif kalıplar
Konik kesme aralığı ve eksen hareketi
Enjeksiyon ve ekstrüzyon kalıp boşlukları
Yüzey kalitesi ve tekrarlanabilirlik
Havacılık ve tıbbi hassas parçalar
Konumlandırma doğruluğu ve kontrol sistemi
Karbür takımlama ve kesici uçlar
Sert malzemelerde tel gerginliği stabilitesi
Prototip ve düşük hacimli parçalar
Programlama esnekliği ve kurulum süresi
Bir değerlendirirken satılık tel kesme erozyon makinesi alıcılar parça geometrisini (özellikle dik konik açıların gerekli olup olmadığını), kesilen malzemelerin sertliğini ve kalınlığını, gerekli yüzey kalitesini ve atölyenin ne kadar gözetimsiz veya otomatik işlem yapmayı beklediğini tartmalıdır. Çoğunlukla düz, düz duvarlı kalıp bileşenleri üreten takımhaneler, genellikle yüksek hızlı bir tel EDM makinesiyle iyi bir şekilde hizmet verebilirken, damgalama kalıplarını düzenli olarak taslak açılı kesen atölyeler, özel bir büyük konik makineden yararlanır.
Temel çıkarım: Makine tipini parça geometrisiyle eşleştirmek (özellikle konik açı gereklilikleri ve yüzey bitirme hedefleri), tel Erozyon ekipmanı seçimi için en pratik başlangıç noktasıdır.
Tezgah Tiplerine Göre Göreli Kesme Hızının Karşılaştırılması
İşleme hızı, tel EDM ekipmanlarını karşılaştırırken takımhane yöneticilerinin sorduğu ilk faktörlerden biridir, çünkü bir üretim penceresi sırasında bir makinenin kaç parça üretebileceğini doğrudan etkiler. Malzemeye, kalınlığa, tel çapına ve darbe ayarlarına göre önemli ölçüde değişen kesin rakamlar vermek yerine, her makine kategorisinin tipik tasarım amaçlarına göre göreceli hız konumlandırmasına bakmak daha faydalıdır. Yüksek hızlı tel erozyon makineleri öncelikle genel kalıplı kesim işlerinde verim sağlamak üzere tasarlanmıştır. Orta hızlı makineler, daha hassas kontrol ve çok kesimli son işlem geçişleri için ham hızın bir kısmını değiştirir. Büyük konikli tezgahlar, maksimum doğrusal hızdan ziyade açılı kesme kapasitesi için optimize edilmiştir. Aşağıdaki grafik, bu göreceli konumlandırmayı ölçülen üretim verileri yerine basit bir açıklayıcı endeks olarak sunmaktadır.
Herhangi bir telli erozyon makinesindeki gerçek kesme hızı büyük ölçüde iş parçası kalınlığına, malzeme sertliğine, tel çapına, yıkama koşullarına ve operatör tarafından seçilen spesifik darbe parametrelerine bağlı olduğundan, bu yatay karşılaştırma, kesin üretim rakamları yerine kasıtlı olarak göreceli bir endeks olarak gösterilmektedir. Tablonun gösterdiği şey, her makine kategorisinin ardındaki genel tasarım vurgusudur: yüksek hızlı tel erozyon makineleri genellikle genel kalıp işinde kesme veriminin öncelikli olduğu atölyeler tarafından belirlenir. Orta hızlı makineler, saf hız bazında biraz daha alçakta konumlandırılmıştır çünkü tasarım amaçlarının bir kısmı, ham kesme hızını maksimuma çıkarmak yerine yüzey kalitesini ve boyutsal doğruluğu geliştiren çoklu kesim stratejilerine ayrılmıştır.
Büyük konikli makineler, bu göreceli endekste en alt sıralarda yer alıyorlar çünkü bunlar daha düşük kalitede makineler değil, mekanik tasarımları (özellikle dik konik açılar elde etmek için gereken uzatılmış üst kılavuz hareketi) maksimum düz duvar kesme hızından ziyade açılı kesme kapasitesi için optimize edilmiş olduğundan. Öncelikle düz zımbalara ve basit kalıp uçlarına ihtiyaç duyan bir atölye, genellikle yüksek hızlı veya orta hızlı bir konfigürasyona öncelik verirken, düzenli olarak taslak açılı damgalama kalıpları üreten bir atölye, marjinal hız kazanımlarından ziyade koniklik kapasitesine değer verecektir. Bu tabloyu bir atölyenin ürettiği gerçek parça çizimleriyle birlikte okumak, makine seçimi için tek başına hızdan çok daha anlamlı bir temel sağlar.
Temel çıkarım: Kağıt üzerindeki en hızlı makine, açılı geometriye sahip parçalar için her zaman en uygun makine olmadığından kesme hızı, yüzey kalitesi ve koniklik gereksinimleriyle birlikte değerlendirilmelidir.
Endüstri Trendi: Otomatik Tel Geçme ve Gözetimsiz Operasyonun Artan Benimsenmesi
Son yıllarda tel erozyon endüstrisinde tartışılan daha net trendlerden biri, bir operatörün kesimi manuel olarak yeniden başlatmasına gerek kalmadan, bir aradan sonra teli otomatik olarak yeniden geçirebilen otomatik tel geçirme sistemlerine doğru geçiştir. Bu özellik önemlidir, çünkü planlanmamış kablo kopmaları, birisi müdahale edene kadar makinelerin boşta kalmasına neden oluyordu; bu da bir atölyenin gerçekçi olarak gece veya hafta sonu gözetimsiz üretim miktarını sınırlıyordu. Otomatik diş açma daha güvenilir hale geldikçe, daha fazla takım odası, özellikle çok gözlü kalıp işleri ve uzun üretim programları için gözetimsiz çalışma sürelerini uzatabildi. Aşağıdaki çizgi grafik, bu genel gidişatı kesin bir piyasa istatistiğinden ziyade niteliksel bir eğilim olarak göstermektedir.
Bu grafikteki yukarı doğru çizgi, ticari yayınlarda ve üretici literatüründe yaygın olarak rapor edilen genel bir modeli yansıtmaktadır: otomatik tel geçirme, esas olarak üst seviye makinelerde bulunan birinci sınıf bir özellikten, orta seviye tel Erozyon ekipmanlarında bile giderek daha fazla beklenen bir özellik haline gelmiştir. Bu ilerleme, kablo kopması tespit sensörleri, servo kontrol duyarlılığı ve dielektrik sıvı filtreleme tutarlılığındaki daha geniş iyileştirmelerin yanı sıra, bunların tümü ilk etapta kablo kopma sıklığını azaltıyor. Daha az kesinti meydana geldiğinden ve meydana gelen kesintiler otomatik olarak çözüldüğünden, makineler gözetimsiz vardiyalarda çalışır durumda bırakılabilir ve kesimin saatlerce boşta kalması riski çok daha az olur.
Takımhaneler ve atölyeler için bu trendin kolaylığın ötesinde pratik sonuçları da var. Uzatılmış gözetimsiz çalışma süresi, üretim programlarının planlanma şeklini değiştirerek karmaşık, zaman alıcı kesimlerin vardiya sonunda başlatılmasına ve gece boyunca tamamlanmasına izin verilmesine olanak tanır. Ayrıca operatörün sorumluluklarını kesim sırasında sürekli izleme yerine makine kurulumu, programlama ve kalite doğrulamaya kaydırır. Yeni mağazaları değerlendiren mağazalar tel erozyon makinesi Otomatik diş açma güvenilirliğini, özellikle vardiya başına sınırlı personel sayısıyla birden fazla makine çalıştıran tesisler için, isteğe bağlı bir eklenti yerine giderek daha pratik, günlük bir özellik olarak ele alıyoruz.
Temel çıkarım: Güvenilir otomatik tel geçirme, gözetimsiz makine çalışma süresini uzatmak ve genel üretim planlama esnekliğini geliştirmek isteyen atölyeler için pratik bir temel beklenti haline geldi.
Tel EDM makinesi seçimi genellikle tek bir metrik için optimizasyon yapmak yerine birden fazla özelliğin aynı anda dengelenmesini içerdiğinden, radar tarzı bir karşılaştırma, tek bir sıralı listeden daha net bir şekilde ödünleşimlerin görselleştirilmesine yardımcı olabilir. Aşağıdaki tablo yüksek hızlı, orta hızlı ve büyük konik telli EDM makinelerini genel olarak ağırlıklandırılan beş özellik açısından karşılaştırmaktadır: boyutsal doğruluk, yüzey kalitesi, kesme hızı, konik kesme kapasitesi ve tipik otomasyon düzeyi. Her özellik, herhangi bir makine modelinden alınan spesifik test değerlerinden ziyade, genel tasarım özelliklerini yansıtan basit, göreceli 1'den 5'e kadar bir ölçekte puanlanır. Bu görüş, ayrıntılı bir teknik spesifikasyon incelemesinin yerine geçmeyi değil, yönlendirici karar almayı desteklemeyi amaçlamaktadır.
Bu radar karşılaştırmasındaki örtüşen şekiller, neden hiçbir tek telli EDM kategorisinin evrensel olarak diğerlerinden daha iyi etiketlenemeyeceğini göstermektedir; her şekil, temel tasarım amacını yansıtan eksenler boyunca daha da uzanır. Orta hız profili, hassas kalıplarda ve kalıplarda son işlem geçişleri için en yaygın olarak seçilen kategori rolüyle tutarlı olarak, doğruluk ve yüzey kalitesine doğru en ileri seviyeye uzanır. Geniş konik profil, koniklik kabiliyeti eksenine doğru en uzağa doğru çeker ve açılı kesim için bu makinelerde yerleşik olarak bulunan özel mekanik hareket aralığını yansıtır. Yüksek hızlı profil daha merkezi bir konuma sahiptir ve bu da onun herhangi bir özellik için uzman bir makineden ziyade genel amaçlı bir iş makinesi rolünü yansıtmaktadır.
Bunun gibi bir radar grafiğini okumak, bir mağazanın makineleri karşılaştırmadan önce bu beş özellik için kendi öncelik sırasını listelediği durumlarda en yararlı olanıdır. Yüksek hacimde basit düz duvarlı kalıp uçları üreten bir takım odası, kesme hızına ve otomasyon seviyesine en fazla ağırlık verebilir ve yüksek hızlı konfigürasyonu makul bir başlangıç noktası haline getirebilir. Dar yüzey bitirme toleranslarına sahip oyuklar üreten hassas bir kalıp atölyesi, muhtemelen ağırlık doğruluğunu ve yüzey bitirmeyi daha ağır hale getirecek ve orta hızlı bir konfigürasyona işaret edecektir. Dik taslak açılarıyla çalışan bir damgalama kalıbı üreticisi doğal olarak diğer niteliklerin üzerinde koniklik kapasitesine öncelik verecektir. Bunların hiçbiri mutlak kurallar değildir, ancak radar görünümü, takas konuşmasının yapılandırılmış bir şekilde çerçevelenmesine yardımcı olur.
Temel çıkarım: Hiçbir telli EDM makinesi kategorisi her özelliğe hakim değildir, bu nedenle alıcılar, kendi parçaları için en önemli özelliklerin hangisi olduğu ilk sırayı aldıklarında radar karşılaştırmasından en fazla değeri alırlar.
Sektörler Arasında Tipik Uygulama Dağılımı
Tel Erozyon makineleri, imalat endüstrilerinin oldukça geniş bir kesitine hizmet etse de takım ve kalıp işi, geniş bir farkla en köklü kullanım senaryosu olmaya devam ediyor. Aşağıdaki halka şeması, belirli bir ölçümlü araştırma yerine genel endüstri kullanım modellerine dayalı olarak ortak tel Erozyon uygulama alanlarının açıklayıcı bir dağılımını sunmaktadır. Okuyuculara tel EDM teknolojisinin en yoğun olarak kullanıldığı yerler hakkında yön verici bir bağlam sunmayı amaçlamaktadır, böylece satın alma ekipleri ve takım odası yöneticileri kendi kullanım modellerini genel bir sektör resmiyle karşılaştırabilirler.
Damgalama kalıpları, ekstrüzyon kalıpları ve enjeksiyon kalıp boşlukları da dahil olmak üzere takım ve kalıp işleri, sertleştirilmiş takım çeliğini doğru ve tekrarlanabilir bir şekilde kesmek için özel olarak geliştirilen bir işleme süreci olarak tel EDM'nin kökenleriyle aynı çizgide olan bu açıklayıcı dökümde en büyük paya sahiptir. Havacılık ve uzay uygulamaları anlamlı bir ikincil segmenti temsil eder, bunun nedeni büyük ölçüde tel EDM'nin yüksek mukavemetli alaşımlardaki karmaşık profilleri termal distorsiyona neden olmadan kesme yeteneğinin türbin ve yapısal bileşenlerde yaygın olan sıkı tolerans gereksinimlerine uymasıdır. Tıbbi cihaz imalatı da, özellikle çapaksız kenarların ve boyutsal hassasiyetin önemli olduğu cerrahi alet bileşenleri gibi küçük, karmaşık parçalar için dikkate değer bir niş uygulama haline geldi.
Otomotiv ve diğer uygulamalar olarak gruplandırılan geri kalan pay, gövde panelleri ve braketler için damgalama kalıbı üretiminin yanı sıra çeşitli endüstrilerdeki genel prototip çalışmalarını içermektedir. Prototipleme talebi genellikle yeni ürün geliştirme döngülerini takip ettiğinden, bu daha geniş kategori, daha uzmanlaşmış alet-kalıp ve havacılık segmentlerine göre genel üretim faaliyeti seviyelerine göre daha fazla dalgalanma eğilimindedir. Öncelikle otomotiv veya genel prototip oluşturma müşterilerine hizmet veren mağazalar, kendi uygulama karışımlarının burada gösterilen örnek dağıtıma göre bu segmente daha fazla yöneldiğini görebilir; müşteri tabanlarının farklı bölgeler ve endüstri kümeleri arasında ne kadar çeşitli olabileceği göz önüne alındığında bu normaldir.
Temel çıkarım: Havacılık ve uzay ve tıbbi cihaz çalışmalarının anlamlı özel segmentler oluşturmasıyla alet ve kalıp imalatı tel EDM teknolojisinin temel uygulama alanı olmaya devam ediyor.
Güvenilir Uzun Vadeli Performans için Bakım Kılavuzu
Tutarlı bakım, bir tel Erozyon makinesinin yıllar süren üretim kullanımı boyunca doğru şekilde kesmesini sağlayan şeydir ve aşağıdaki uygulamaların çoğu, herhangi bir markaya özgü özel teknikler yerine, üretici servis belgelerinde ve takımhanedeki en iyi uygulamalarda bulunan standart önerilerdir.
Aşınmış kılavuzlar kesme doğruluğunu doğrudan etkilediğinden ve zamanla tutarsız kerf genişliğine neden olabileceğinden tel kılavuzlarını düzenli olarak inceleyin ve değiştirin.
Kirlenmiş veya uygun olmayan şekilde hazırlanmış sıvı kesme stabilitesini azalttığından ve bileşen aşınmasını hızlandırabileceğinden, dielektrik sıvı direncini ve filtreleme performansını izleyin.
Tutarsız gerilim, uzun gözetimsiz çalıştırmalar sırasında plansız tel kopmalarına yaygın olarak katkıda bulunduğundan, tel gerilimi kalibrasyonunu periyodik olarak kontrol edin.
Sürekli elektrik boşalması nedeniyle aşınan ve bakım yapılmadığı takdirde kıvılcım tutarlılığını etkileyebilecek güç besleme kontaklarını temizleyin ve inceleyin.
Eksen konumlandırma doğruluğunu, özellikle önemli bir bakım çalışması veya bileşen değişiminden sonra, uygun ölçüm ekipmanını kullanarak planlı bir şekilde doğrulayın.
Termal dalgalanmalar hassas kesme işinde boyutsal tekrarlanabilirliği etkileyebileceğinden, makine ortamını sıcaklık açısından makul derecede sabit tutun.
Sorunları yalnızca tepkisel olarak ele almak yerine, bu kontrolleri rutin bir bakım planına dahil etmek, planlanmamış arıza sürelerinin azaltılmasına yardımcı olur ve üretim süreçlerinde tutarlı parça kalitesini destekler. Bakım aralıklarını belgeleyen ve tel kılavuzunu veya kontak değiştirme geçmişini takip eden takımhaneler, gelişen sorunları, bitmiş parça toleranslarını etkilemeden önce yakalama eğilimindedir.
Bir ekipman arasından seçim yapılması tel EDM üreticisi akılcı ürün tasarımı ve tutarlı kalite test uygulamaları da uzun vadeli güvenilirlikte anlamlı bir rol oynamaktadır. Elektrik deşarjlı işleme ve özel işleme ekipmanlarının araştırma, geliştirme ve üretiminde uzun yıllara dayanan deneyime sahip uzman bir üretici olan Taizhou Xinchengyang Machinery Manufacturing Co., Ltd, fabrikadan çıkmadan önce her takım tezgahına konumlandırma doğruluğu testi uygular; bu, üreticilerin ekipmanın çalışma ömrü boyunca müşteriler için tutarlı çıktı kalitesini desteklemek için çalışmasının pratik bir yoludur. Şirketin ürün yelpazesi, PS-C ve DK77-BC serisi orta hızlı tel kesme EDM makinelerini, DK77-A ve DK77-B serisi yüksek hızlı tel kesme EDM makinelerini ve DK77-D serisi büyük konik tel kesme EDM makinelerini kapsamaktadır; ürünleri yurt içi pazarlarda satılmaktadır ve seçili modeller Güneydoğu Asya, Batı Asya, Avrupa ve Amerika'ya ihraç edilmektedir.
Önemli çıkarım: Tel kılavuzlarının, dielektrik filtrelemenin ve tel gerginliği kalibrasyonunun planlı bakımı, uzun vadede doğru, tekrarlanabilir tel EDM performansının sürdürülmesinde merkezi öneme sahiptir.
Tel Erozyon Makineleri Hakkında Sıkça Sorulan Sorular
S1: Tel erozyon makinesi hangi malzemeleri kesebilir?
Tel Erozyon, sertleştirilmiş takım çeliği, karbür, titanyum ve çeşitli iletken alaşımlar dahil olmak üzere elektriksel olarak iletken herhangi bir malzemeyi, sertlikten bağımsız olarak kesebilir; çünkü işlem, mekanik kesme kuvveti yerine elektriksel erozyona dayanır.
S2: Yüksek hızlı ve orta hızlı tel EDM arasındaki fark nedir?
Yüksek hızlı tel erozyon makineleri prioritize general cutting throughput using a reusable wire, while medium-speed machines add refinements such as multi-cut strategies and tighter tension control that typically improve surface finish and dimensional consistency.
S3: Büyük konik telli erozyon makinesi ne zaman gereklidir?
Standart bir dikey kesme tel erozyon makinesinin kapasitesini aşan taslak açılara sahip damgalama kalıpları veya ekstrüzyon kalıpları gibi parçalar dik açılı duvarlar gerektirdiğinde, genellikle geniş konik bir makineye ihtiyaç duyulur.
S4: Dielektrik sıvısı tel Erozyon kesme kalitesini nasıl etkiler?
Tipik olarak deiyonize su olan dielektrik sıvı, aşınmış kalıntıları kesme aralığından temizler, teli ve iş parçasını soğutur ve stabil boşaltma koşullarının korunmasına yardımcı olur; böylece tutarlı sıvı kalitesi, tutarlı kesim doğruluğunu ve yüzey kalitesini doğrudan destekler.
S5: Alıcılar tel erozyon makinesi üreticisinde nelere dikkat etmelidir?
Alıcılar genellikle rasyonel ürün tasarımına, her makinede konumlandırma doğruluğu doğrulaması gibi tutarlı kalite testlerine, teknik deneyim geçmişine ve uygulamalarının gerektirdiği belirli makine kategorisini kapsayan bir ürün yelpazesine sahip bir üretici arar.