Otomotiv Parçaları için Tel Erozyon: Toleranslar, Makine Seçimi, Tedarikçi Kılavuzu
2026-09-21
Tipik bir işi düşünün. Bir Tier 1 fren tedarikçisinin, her biri dar bir genişlik toleransına sahip olması ve 60 HRC'ye kadar sertleştikten sonra tutması gereken 0,6 mm'lik conta kanalına sahip 240 adet sertleştirilmiş D2 kesici uca ihtiyacı vardır. İşlenmemiş parçalar sertleştikten sonra, prototipleri kesen frezeleme hücresi artık oluğu tutamaz ve taşlama için özel biçimli bir disk ve üç haftalık bir fikstür gerekir. Çizimin köşesindeki bu not, işi tel erozyon makinesine taşıyan şeydir.
Bu kılavuz bu çağrıyı yapan kişiler içindir: otomotiv takımları için tel EDM'yi değerlendiren takım odası yöneticileri, süreç mühendisleri ve satın alma ekipleri - damgalama kalıpları, zımbalar, kalıp uçları, karbür kesme takımları ve EV laminasyon kalıpları. Sürecin nereye uyduğunu, hangi toleransı tutabileceğini, makine sınıflarının nasıl farklılaştığını ve sipariş vermeden önce nelerin doğrulanması gerektiğini kapsar.
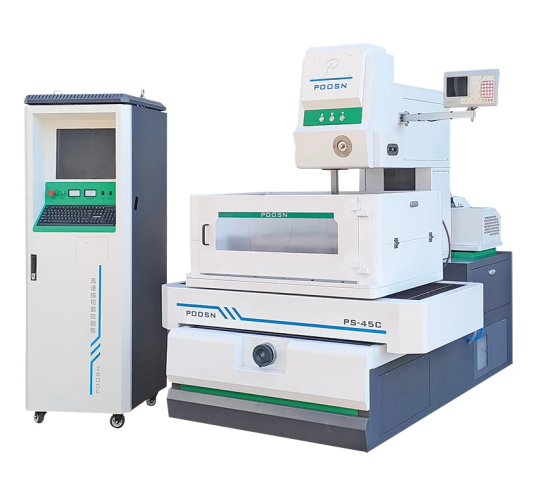
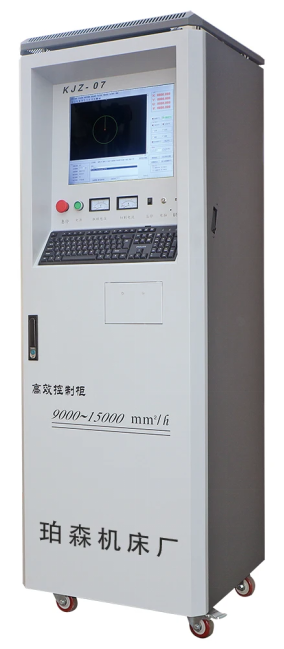
POOSN PSC Serisi orta hızlı tel erozyon makinesi, CNC kontrol kabinli — hassas işleme ve sertleştirilmiş kesici uçlar için çok geçişli kesme.
Tel EDM - aynı zamanda tel kesilmiş EDM veya WEDM olarak da yazılır - ince bir tel elektrot ile iş parçası arasındaki, deiyonize suya batırılmış veya yıkanmış kontrollü elektrik deşarjlarıyla malzemeyi çıkarır. Tel asla parçaya temas etmediği için sertlik, duvar kalınlığı ve özellik boyutu artık engel teşkil etmez: hiçbir kesme kenarının işleyemeyeceği sertleştirilmiş çelik ve karbür, hiçbir kesme kuvveti ve mekanik çapak olmadan tek kurulumda son boyuta kesilir.
Mühendislik sorusu, tel erozyon makinesinin parçayı üretip üretemeyeceği değildir. Genellikle yapabilir. Sorun, işin gerçekte hangi makine sınıfına, hangi çalışma zarfına ve hangi konik kapasiteye ihtiyaç duyduğudur ve atölyenin asla kullanmayacağı satın alma yeteneği, bu satın alma işlemini yanlış yapmanın en yaygın yoludur.
Otomotiv Kalıplamada Neden Tel Erozyon Kullanılır?
Dört kısıtlama otomotiv takımlarını WEDM'e doğru itiyor ve genellikle birer birer yerine birlikte ortaya çıkıyorlar.
Isıl işlem sonrası sertlik. Uçlar ve zımbalar tamamen sertleştirilmiştir, karbonlanmıştır (tipik olarak 0,6–1,2 mm kasa derinliği) veya semente karbürden yapılmıştır çünkü yüzbinlerce darbeye dayanmaları gerekir. WEDM, malzemeyi kesici kenar yerine kıvılcım aşındırmasıyla çıkarır, böylece sertleştirilmiş bir D2 veya SKD11 kesici uç, sertleştirilmiş bir parçanın son taşlamasının getirdiği çarpılma riskinin hiçbiri olmadan, sertleştirmeden sonra istenen boyuta göre bitirilebilir.
Özellik boyutu kesici yarıçapın altındadır. 0,6 mm'lik bir conta kanalı, hiçbir pratik parmak frezenin üretemeyeceği bir köşe yarıçapına sahiptir ve aynı duvar, 0,4 mm'lik bir enjektör yuvasını veya kare bir iç köşeyi durdurur. Tel alettir: telafi edilecek alet köşesi yarıçapı yoktur ve tel yarıçapı artı kıvılcım aralığının ötesinde minimum iç yarıçap yoktur.
Kesme kuvveti yok. İnce duvarlı muhafazalar, yapısal braket üzerindeki 0,8 mm'lik nervürler ve uzun ince çekirdekler, frezeleme yükleri altında esneme yapar. WEDM esasen hiçbir mekanik kuvvet uygulamadığından 0,5 mm'lik bir duvar desteksiz ve geri esneme olmadan kesilebilir.
Revizyon sıklığı. Bir damgalama kalıbı, makyajlar, donanım çeşitleri ve bölgesel spesifikasyonlar geldikçe bir araç programı boyunca birkaç kez değiştirilebilir. WEDM'de bu, yeni bir elektrot, fikstür veya form aletinden ziyade bir program düzenlemesidir ve düşük ila orta hacimli çalışmalarda genellikle daha yavaş kesme hızına ağır basar.
Temel kural: Parça iletkense, yaklaşık 45 HRC'den daha sertse ve 1 mm'den daha dar bir özellik taşıyorsa veya 1,5 mm'den daha ince bir duvar taşıyorsa, tel Erozyon başlangıçtan itibaren proses yoluna aittir ve frezeleme başarısız olduktan sonra bir kurtarma operasyonu olarak eklenmez.
Yaygın Otomotiv Parçaları, Kalıplar ve Tel Erozyonla Kesilen Takımlar
Bunlar aslında makineye gelen uygulamalardır. Desen tutarlıdır: geleneksel bir kesiciye göre parça sertleştirilmiştir, incedir veya geometrik olarak bloklanmıştır.
Yalnızca tipik referans değerleri. Gerçek sonuçlar makine konfigürasyonuna, iş parçası malzemesine ve kalınlığına, kesme parametrelerine, geçiş sayısına, termal koşullara ve inceleme yöntemine bağlıdır. Bu rakamlar hiçbir makine için garanti edilen bir değer değildir ve sözleşmeye bağlı tolerans olarak belirtilmemelidir.
Parça Kategorisi
Tipik Malzeme
Tipik Referans Toleransı
WEDM'in Belirtilme Nedeni
Damgalama kalıp uçları, zımbalar ve sıyırıcılar
D2, SKD11, Cr12MoV, karbür
0,003–0,008 mm
Sertleştikten sonra kesin; taşlama distorsiyonu yok
Basınçlı döküm ve enjeksiyon kalıp parçaları
H13, 8407, S136
0,005–0,010 mm
Derin dar kaburgalar ve taslak duvarlar
Vites çatalları ve senkromeç takımları
20MnCr5, SCM415
0,008–0,012 mm
Karbürlenmiş yüzeyler artı dar açısal özellikler
Fren kaliperi conta kanalları
Dökme demir, alüminyum alaşımı
0,008–0,015 mm
Freze yarıçapının altında kanal genişliği
Enjektör yuvaları ve püskürtme delikleri
Sertleştirilmiş paslanmaz, takım çeliği
0,003–0,006 mm
Bir deliğin içindeki yuvarlaklık ve yüzey bütünlüğü
Sensör muhafazaları ve konnektör parçaları
Pirinç, berilyum bakır
0,010–0,020 mm
Sıkıştırma kuvvetini kaldıramayan ince duvarlar
Karbür kesici takımlar, broşlar ve raybalar
Tungsten karbür
0,003–0,008 mm
Ekonomik aşındırıcı taş ömrünün ötesinde sertlik
EV motor laminasyonu ve rotor kalıpları
Karbür, sertleştirilmiş takım çeliği
0,002–0,005 mm
Çapaksız kenarlar ve istiflenmiş laminasyon doğruluğu
İki kategori makine için kendi başına ödeme yapar. Sertleştirilmiş damgalama uçları klasik durumdur; EV laminasyon kalıpları en hızlı büyüyen kalıplardır çünkü oradaki çapak binlerce istiflenmiş tabakaya yayılır ve bitmiş stator veya rotorda kısa devreye neden olabilir. Tel Erozyon çapaksız kenarlar üretebilir ve ek son işlem geçişleri, yeniden dökülen katman kalınlığını önemli ölçüde azaltabilir ve yüzey bütünlüğünü iyileştirebilir.
Otomotiv Tel Erozyona Uygun Malzemeler
EDM genellikle materyalden bağımsız olarak adlandırılır çünkü yalnızca elektriksel iletkenliğe ihtiyaç duyar. Uygulamada metalurji hâlâ kesme hızını, yüzey bütünlüğünü ve gereken geçiş sayısını değiştiriyor; bu farklar, teklifi etkileyecek kadar büyük.
Malzeme Grubu
WEDM'deki davranış
Pratik Not
Sertleştirilmiş takım çelikleri (D2, SKD11, Cr12MoV, H13)
En kolay grup: iyi davranın, temiz bir şekilde yıkayın, geçişlerde toleransı koruyun
40 mm'lik bir kesici uç üzerinde çok pasolu kesimler, ince yüzeyli bir yüzeye ulaşır
Karbürlenmiş ve yüzeyi sertleştirilmiş çelikler
Daha yumuşak bir çekirdek üzerindeki sert kasa farklı oranlarda aşınır; tel kasanın içinde kalıyor ve çekirdekte hızlanıyor
Kaba işleme parametrelerini azaltın ve yıkamayı kontrol edin; farkı ilk önce köşeler gösterir
Semente karbür
İyi keser ancak mikro çatlama ve kobalt tükenmesi, yüksek deşarj enerjisinde gerçek bir risktir
Daha düşük enerjili kaba işleme artı bir veya iki ekstra ince geçiş
Titanyum ve nikel alaşımları (Ti-6Al-4V, Inconel)
Aynı kalınlıkta çelikten daha yavaş kesin; Kırpmalar atlanırsa yeniden şekillendirme katmanı riski
Yüzey bütünlüğünün kritik olduğu durumlarda minimum üç geçiş yaygındır
Alüminyum ve bakır alaşımları
Alüminyum hızlı keser ancak oksitlenebilir; bakır ve pirinç ısıyı uzaklaştırır ve daha az verimli keser
Takım çeliğiyle aynı saatlik ücret üzerinden teklif vermeyin
Karbür ve nikel alaşımları, bir kesme geçişinden tasarruf etmenin yanlış bir ekonomi olduğu iki gruptur, çünkü hasar, ani boyutsal bir arıza yerine haftalar sonra ufalanma veya yorulma çatlağı olarak ortaya çıkar.
Tel Erozyon Hangi Toleransı Tutabilir?
Bir çizime basılan tolerans ile bir atölyenin üretimde tutabileceği tolerans iki farklı sayıdır. Çoğu otomotiv takımlama hacmi pratik aralığın ortasında yer alır; bu da tel Erozyon ekonomisinin tam olarak en uygun olduğu yerdir.
Sertleştirilmiş kalıp ve kalıp uçları En dar uca oturun çünkü kesme ve kesme açıklığı doğrudan çapak yüksekliğini ve kalıp ömrünü belirler. Bu banda ulaşmak için hassas sınıf bir makine, kontrollü bir ortam ve üç veya daha fazla geçiş gerekir.
Enjektör koltukları genellikle mutlak boyuttan ziyade yuvarlaklık ve yüzey kalitesine göre belirlenir; bu, bir satın alma spesifikasyonu yazarken önemli bir ayrımdır.
Vites çatalı ve senkronizatör takımları iki kesme geçişli orta hızlı bir makinenin rahat ve tekrarlanabilir şekilde işleyebileceği bir aralığa ulaşır.
Fren kaliperi conta kanalları çoğu tezgah sınıfında tipik olarak bir kaba işleme pasosu artı bir trim pasosudur.
Yapısal braketler ve takviyeler Kenar kalitesi gereksinimi aksini belirtmediği sürece, tek geçişli yüksek hızlı kesimin genellikle yeterli olduğu en gevşek kategoridir.
İnce finiş bandının altında maliyet eğrisi dik bir şekilde yukarı doğru döner: sıcaklık kontrollü bir ortama, üç veya daha fazla geçişe, daha yavaş tel beslemeye ve her atölyenin üç vardiya boyunca sürdüremeyeceği düzeyde bir operatör disiplinine ihtiyacınız vardır. İşin sonunda dürüst rakip, frezeleme yerine lazer veya yüksek çözünürlüklü plazma kesimidir.
Müşterinin gerçekte ihtiyaç duyduğu toleransı, çizimin üzerinde yazılı olan toleranstan ayırmak bu işteki en değerli alışkanlıktır. İşlevsel bir yüzey için yazılmış genel bir not, başka bir yere hiç değmeyen bir yüzeye uygulandığında alıntılar ikiye katlanabilir.
Yüksek Hızlı, Orta Hızlı ve Büyük Konik Tel Erozyon Karşılaştırması
Yüksek hızlı tel EDM Genellikle DK77 platformu etrafında inşa edilen , milimetrekare kesim başına en düşük maliyeti sunar. Braketler, altlık, basit zımbalar ve daha gevşek bandın kabul edilebilir olduğu tüm işler için doğru cevaptır.
Orta hızlı tel EDM yüksek hızlı ve hassas makinelerin arasında yer alır. Kontrollü çok geçişli kesme ve daha sağlam bir tel tahriki ekler ve elde edilebilir bandı gevşek uçtan ince bitirme ucuna doğru hareket ettiren şey bu kombinasyondur; orta hızlı makinelerin otomotiv takımlama için yaygın olarak belirtilmesinin bir nedenidir. Kesim başına maliyet, yüksek hızlı bir makineye göre daha yüksektir, ancak hurda oranı ve manuel bitirme saatleri düşer.
Çok geçişli kesme bir makine sınıfından ziyade bir yetenektir: giderek daha düşük deşarj enerjisinde bir kaba işleme pasosu ve bunu takip eden bir veya daha fazla trim pasosu. Her orta hızlı ve hassas makine bunu destekler ve hem daha sıkı toleransı hem de otomotiv spesifikasyonlarının gerektirdiği daha ince yüzey kalitesini sağlayan şey budur; tek geçişli kesim bunu asla başaramaz. Başka bir şeye bakmadan önce kontrol desteklerinden geçen trim sayısını doğrulayın çünkü bu sayı, ulaşılabilir toleransın zeminini belirler.
Hassas tel erozyon makineleri Daha küçük telle en sıkı bantları tutan , esas olarak tolerans ve yüzey bütünlüğü gereksinimlerinin gerçekten sıkı olduğu EV laminasyon kalıpları, enjektör takımları ve karbür işleri için uygundur. Önemli ölçüde daha pahalıdırlar ve kontrollü bir ortama ihtiyaç duyarlar.
Dosyadaki en dar çizimi değil, gerçekten ihtiyacınız olan tolerans bandını kapsayan sınıfı satın alın, çünkü sınıflar arasındaki fiyat farkı, sıradan otomotiv işlerinde elde edilebilecek kalite farkından çok daha büyüktür.
Otomotiv Takım İşleme için Doğru Tel Erozyon Makinesi Nasıl Seçilir
Katalogdan ziyade parçadan seçim daha iyi sonuç verir. Bu zinciri sırayla çalıştırın:
Parça boyutu ve ağırlığı — çalışma ortamını ve masa yükünü ayarlar ve genellikle başka hiçbir şeyden önce makineleri devre dışı bırakır.
Malzeme ve sertlik — geçiş stratejisini ve bir parametre kütüphanesinin sıfırdan oluşturulması gerekip gerekmediğini belirler.
Gerçekten önemli olan tolerans ve bitiş — makine sınıfını ve kontrollü bir ortamın gerekli olup olmadığını belirler.
Konik — Konik özellikli bir makinenin gerekli olup olmadığına taslak, kabartma veya açılı duvarlar karar verir.
Aylık kesim metre — bir makine ile iki makine arasında karar verir.
Aşağıdaki tablo bir spesifikasyon değil, bir başlangıç noktasıdır.
Eğer işiniz
Şununla başla:
Yaklaşık 20–30 µm'de sertleştirilmiş D2 / SKD11 kesici uçlar
DK77 Serisi yüksek hızlı makine
Daha sıkı boyut kontrolü ve daha ince bir yüzey gerektiren hassas takımlama
PSC Serisi orta hızlı makine
Parça başına maliyetin hakim olduğu genel hassas takımlama
DK-BC Serisi
Açılı duvarlar, taslak veya derin konik
Büyük konik (DKD) Serisi
Öneri hala parçaya bağlıdır ve bunu çözmenin güvenilir yolu, katalog rakamlarını karşılaştırmak yerine kendi malzemeniz üzerinde bir kesme testi yapmaktır.
Açısal Kalıplar ve Kalıplar için Konik Kesim
Otomotiv kalıpları ve kalıpları nadiren düz duvarlıdır: taslak açıları, boşaltma açıları ve kesme kenarından boşluk bölgesine doğru incelen kalıp açıklıklarının tümü telin eğilmesini gerektirir.
Konik capability is always quoted at a specified workpiece height ve parça uzadıkça ulaşılabilir açı düşer. Belirli bir açı için bir Z yüksekliğinde derecelendirilen bir makinenin onu mutlaka başka bir Z yüksekliğinde tutması gerekmez.
Belirtilen yükseklikte hem açıya hem de maksimum sapmaya göre konikliği belirtin. Maksimum açı değil, sapma rakamı bir kalıbın temiz bir şekilde monte edilip edilmediğine karar verir ve çoğu alıntıda eksik olan rakamdır.
Büyük konik makineler özel bir konik kafa ile bağımsız U/V eksen kontrolünü kullanın, böylece tel eğilirken yıkama ve gerginlik tutarlı kalır. Bu olmadığında, hem konik yüzeydeki kesim kalitesi hem de köşe doğruluğu düşer.
Konik is not free. Düz deliklerde, karbür boşluklarda ve basit zımbalarda hiçbir fayda sağlamadan maliyeti artırır; Çizimde taslak, kabartma veya açılı duvar görünmüyorsa, bunu spesifikasyonun dışında bırakın.
POOSN'un büyük konik modelleri ±45°'ye kadar belirtilmiştir.
Otomotiv Takımları için POOSN Tel Erozyon Makineleri
POOSN, Taizhou Xinchengyang Machinery Manufacturing Co., Ltd.'nin tel Erozyon markasıdır. Fabrika otuz yıldır dört ailede (PS, PSC orta hızlı, DK yüksek hızlı ve geniş konik kesme) tel EDM makineleri üretmektedir ve bir ticaret şirketi yerine doğrudan üretici olarak Güneydoğu Asya, Batı Asya, Avrupa ve Amerika'ya ihracat yapmaktadır.
Yalnızca seri düzeyindeki yetenekler. Model zarfları, hareketler, tabla yükleri ve konik rakamlar konfigürasyona göre değişir ve teklif ettiğiniz modelin mevcut teknik özellikler sayfasına göre onaylanmalıdır.
Serisi
En İyisi
Anahtar Nokta
PSC Serisi (PSC35C / PSC45C / PSC50C / PSC60C)
Hassas otomotiv takımları
Çok geçişli orta hızda kesme; doğruluk ve bitiş
DK-BC Serisi
Genel hassas takımlama
Hız ve maliyet dengesi; 0,002 mm tekrar konumlandırma doğruluğu
DK77 Serisi
Kaba kesme ve genel takımlama
Sertleştirilmiş malzeme üzerinde uygun maliyetli kesim
Büyük konik (DKD) Serisi
Koniked dies and molds
±45°'ye kadar geniş açılı konik kesim
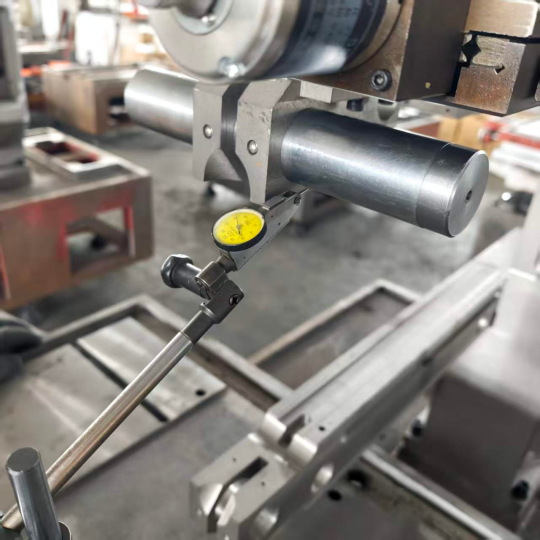
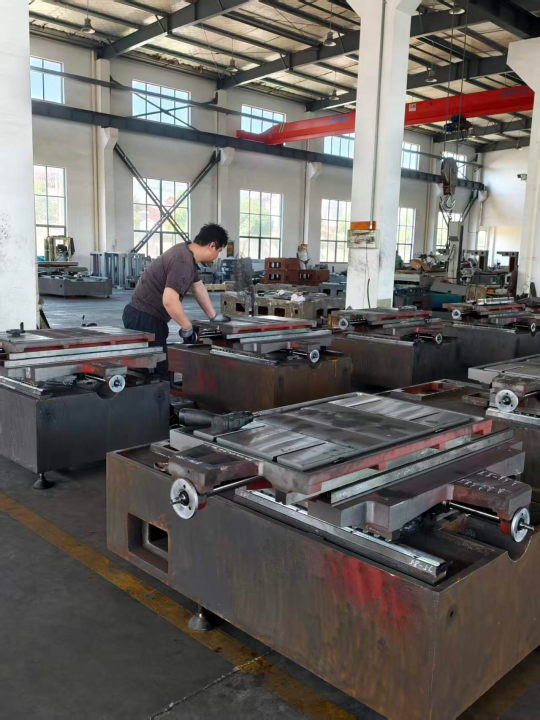
POOSN serisindeki tel erozyon makineleri. POOSN atölyesinde son hizalamadan önce gerçekleştirilen makine montajı ve kılavuzlama işi.
POOSN Tel Erozyon Makinesi Doğruluğunu Nasıl Doğrular?
Bir alıcıya "lazer interferometre raporu istemesini" söylemek kolaydır; atölyede neler olduğunu göstermek daha faydalıdır. Bu, bir POOSN makinesinin arkasındaki doğrulama zinciridir:
Eyer plakası işlemi — 12 saat temperleme, 24 saat doğal soğutma ve manuel gerilim giderme, böylece geometri yalnızca kabul testinde değil, yıllarca hizmette kalır.
Montaj ve hizalama Hattın sonunda düzeltilmek yerine atölyede kontrol edilen kılavuz hattı doğruluğu ile mekanik veya lazer referansına karşı.
Sevkiyattan önce lazer interferometre ile ölçülen konumlandırma doğruluğu Müşteriye verilen test raporu ile birlikte.
Üç denetim kapısı — gelen parçalar, montaj süreci ve son sevkiyat öncesi — sekiz tam zamanlı kalite denetçisi tarafından karşılanır.
Uyumlu kontrol sistemi — Makineye bağlı olarak KJZ-07, ZHZK-03, CHK.CNC.SYS veya SN-10000.
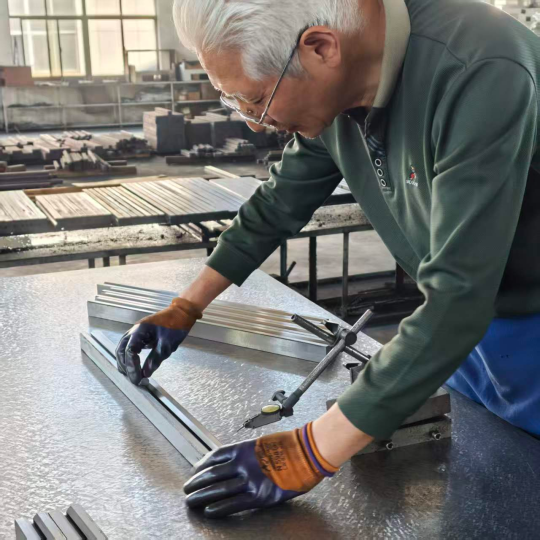
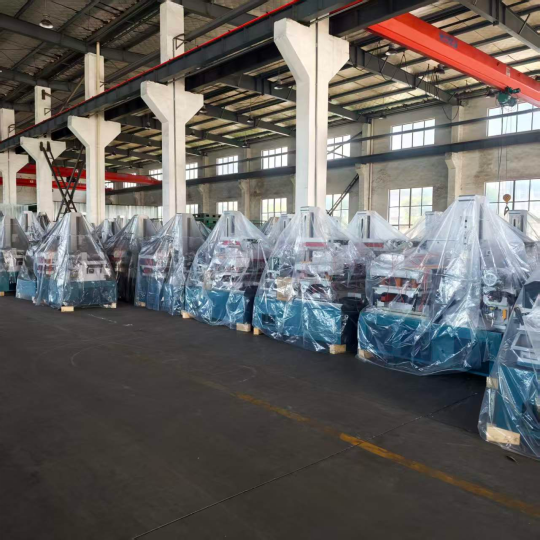
Montaj sırasında boyutsal doğruluk kontrolü. Konumlandırma doğruluğuna ilişkin lazer interferometre kontrolü, sevkıyattan önce ayrı, belgelenmiş bir testtir. POOSN CNC kontrol kabini — kontrolör makineyle eşleştirilir ve ihracat siparişleri için İngilizce olarak belgelenir. Makinelerin montajı, test edilmesi ve nakliye için hazırlanması — doğruluk raporunun makineyle birlikte gittiği nokta.
Yüksek hızlı, orta hızlı veya büyük konikli WEDM'in otomotiv takımlarınıza uygun olup olmadığından emin değil misiniz? Önemli olan parça boyutunu, malzemesini, kalınlığını ve toleranslarını bize gönderin, katalog sayfası yerine makine önerisiyle geri dönelim.
Tel Erozyon ve Frezeleme, Lazer Kesim, Taşlama ve Platin EDM Karşılaştırması
Önemli olan karşılaştırma, soyut anlamda tel EDM ile frezeleme arasındaki karşılaştırma değildir. Belirli bir malzeme üzerinde en düşük tam yüklü maliyetle uyumlu bir özellik sağlayan prosestir.
Herhangi bir makinenin spesifikasyonu değil, proses karşılaştırması için referans aralıkları. Gerçek sonuçlar malzemeye, kalınlığa, takımlara, parametrelere ve muayene yöntemine bağlıdır.
Süreç
Sertlik Sınırı
Referans Toleransı
Köşe Yarıçapı
Otomotivde En İyi Uyum
Tel Erozyon
Sertliğinden bağımsız olarak herhangi bir iletken malzeme
0,003–0,015 mm
Yalnızca tel yarıçapı
Sertleştirilmiş kalıplar, ince duvarlar, iç özellikler
CNC frezeleme
Yaklaşık 45 HRC'ye kadar
0,010–0,030 mm
Kesici yarıçapı
Yumuşak gövdeler, büyük cepler, 3 boyutlu yüzeyler
Lazer kesim
Orta kalınlık aralığında çelik sac
0,050–0,150 mm
Küçük ama ısıdan etkilenen bölgesi var
Düz boşluklar, braketler, ön form profilleri
Platin Erozyon
Herhangi bir iletken malzeme
0,005–0,020 mm
Elektrot köşesi
Kör boşluklar, 3 boyutlu formlar, kalıp dokusu
Taşlama
Herhangi bir sertleştirilmiş çelik
0,002–0,010 mm
Tekerlek formu
Düz yüzler, OD ve ID silindirik çalışma
Lazer kesim, genişletilmeye değer bir karşılaştırmadır çünkü sıklıkla otomotiv işlenmemiş parçalarında yüksek hızlı WEDM'in yerine geçmektedir. Toleransın gevşek olduğu ve kenar durumunun kritik olmadığı düz levhada lazer kazanır. Parça kalınlaştığında, ısıdan etkilenen bölge kabul edilemez hale geldiğinde veya tolerans gereksinimi 0,05 mm'nin altına düştüğünde kaybeder. 60 HRC'de sertleştirilmiş takımlamada lazer söz konusu değildir.
Sertleştirilmiş kalıp işlerinde taşlama ve tel EDM üst üste gelir ve bölüm basittir: taşlama, düz yüzleri ve silindirik özellikleri daha hızlı ve daha ucuz bir şekilde işlerken WEDM, iç profilleri, dar yuvaları, keskin iç köşeleri ve özel bir form tekerleği gerektiren her şeyi işler. Çoğu otomotiv işleme atölyesi her ikisini de çalıştırır ve işi buna göre yönlendirir.
Sınırsız iş parçası sertliğini, düşük mikron aralığındaki toleransı ve sıfır kesme kuvvetini birleştiren çok az işlem vardır; bu nedenle sertleştirilmiş otomotiv kalıpları ve ince duvarlı takımlar, daha yavaş kesme hızına rağmen tel EDM'ye geri dönmeye devam eder.
Tel Erozyon Üreticisi veya Tedarikçisi Nasıl Değerlendirilmeli?
Otomotiv müşterileri takım tedarik zincirlerini denetler ve bu baskı, makineyi tedarik eden kişiye kadar iner. Demoda iyi kesim yapan ancak yedek parça kanalı, servis taahhüdü ve doğruluk yeniden sertifikalandırma prosedürü olmayan bir makine, on sekiz ay içinde üretim darboğazı haline gelir. Aşağıdakileri yazılı olarak talep edin:
Belirli bir birimin ölçülen doğruluğu , model serisi için bir katalog şekli değil, gerçek makineye ilişkin bir lazer interferometre raporu adı verilen test yöntemiyle.
Kontrol desteklerinden geçen trim sayısı — bu, ulaşılabilir toleransa zemin hazırlıyor ve çoğu alıcının sormayı unuttuğu bir soru.
Üretimi durdurulan ürünlerin yedek parça teslim süreleri : güç kaynağı kartları, tel gerdirme motorları, UV eksen sürücüleri ve kontrol bileşenleri. Yazılı taahhütlü bir teslim süresi, daha düşük bir makine fiyatından daha değerlidir.
Malzeme karışımınız için parametre desteği — gerçekte çalıştırdığınız kalınlıklardaki karbür, karbürlenmiş çelik ve ilgili olduğu yerde titanyum ve nikel alaşımları için başlangıç noktaları.
Kendi malzemeniz üzerinde kesme testi , test raporu ve kullanılan parametre seti ile birlikte.
Bir makine kabul testi Geometrinizi, ölçüm kenarı yüzeyini, köşe davranışını ve konik açısını temsil eden bir test parçası üzerinde.
İngilizce belgeler - Kullanım kılavuzu, elektrik çizimleri, parametre listesi ve kontrol belgeleri.
Elektrik konfigürasyonu — tesisinizin voltaj, faz ve bağlantı gereksinimlerinin yanı sıra elektrikli bileşen listesi.
Kontrol sistemi desteği — denetleyici ve sürüm, güncellemeler ve yedeklerin nasıl işlendiği ve makinenin çalışması veya güncellenmesi için internet bağlantısına bağlı olup olmadığı.
Eğitim, ihracat belgeleri ve özelleştirme — nelerin dahil olduğu ve hangi dilde olduğu; varış noktanıza ait paketleme, yükleme ve gümrük belgeleri; ve fabrikanın yalnızca katalog makineleri yerine armatürler, daha uzun muhafazalar, genişletilmiş Z hareketi veya otomasyon hücresi entegrasyonu sağlayıp sağlayamayacağı.
Fiyatları karşılaştırmadan önce teklifleri normalleştirin: sarf malzemelerinin ilk yılını, teklif edilen teslim sürelerinin ima ettiği yedek parça riskini ve sunulan parametre ve eğitim desteğinin değerini ekleyin. Satın alma fiyatında belirgin farklılık gösteren makineler, bu faktörler dahil edildiğinde tamamen tersine dönebilir. Otomotiv takımlama için tedarikçi ilişkisi, makine spesifikasyonlarından daha önemlidir, çünkü belgelenmiş bir teslim süresi ve hazır bir parametre tablosu, makinenin üçüncü yılda üretim yapmasını sağlayan unsurlardır.
Sipariş vermeden önce kesme testine mi ihtiyacınız var? Çiziminizi ve malzeme spesifikasyonunuzu bize gönderin; parçayı kesip ölçülen sonuçla birlikte iade edelim.
Otomotiv Tel Erozyonda Maliyet, Sarf Malzemeleri ve Bakım
Parça başına maliyete üç değişken hakimdir: kesim uzunluğu, iş parçası yüksekliği ve geçiş sayısı. 40 mm'lik bir çelik kesici uç üzerinde iki pasolu kesim, aynı geometri üzerinde tek pasolu kesime göre çok daha fazla makine süresi gerektirir ve bu artışın neredeyse tamamı tel tüketiminden ziyade makine süresinden kaynaklanır.
Tel maliyeti, makinenin onu nasıl kullandığına bağlıdır: tel kopuncaya veya çapı kullanılabilir eşiğin altına düşene kadar yeniden kullanıldığında küçük bir maliyet kalemidir ve tek kullanımlık olduğunda tüketim görünür bir kalem haline gelir. Her iki durumda da, tipik otomotiv kesme uzunluklarında tel, genellikle toplam parça maliyetinin küçük bir payıdır; bu nedenle, kesme geçişlerinin sayısını optimize etmek, daha ucuz tel satın almaktan daha önemlidir.
Telin ötesinde sarf malzemeleri dielektrik filtreler, reçine, nozüller ve kılavuz düzenekleridir. Kılavuz ömrü çoğu zaman hafife alınan öğedir : Üç vardiyalı bir makinede, üst ve alt kılavuzlar aylık olarak denetlenmeli ve arıza durumunda değil, bir programa göre değiştirilmelidir, çünkü aşınmış bir kılavuz, yavaş yavaş içeri giren bir koniklik hatası olarak görünür ve parçalar incelemede başarısız olmaya başlayıncaya kadar gözden kaçırılması kolaydır.
Kısa bir vardiya rutini bunların çoğunu engeller:
Dielektrik filtreleri alarm anında değil, zamanında temizleyin.
Tel gerginliğini kulak yerine haftalık olarak bir ölçüm aletiyle doğrulayın.
Konumlandırma doğruluğunu periyodik olarak yeniden kontrol edin, çünkü termal sürüklenme parça üzerinde görünmez bir şekilde birikmektedir.
Dielektrik iletkenliği makine üreticisinin belirttiği aralıkta tutun; iletkenlik kayması kıvılcım özelliklerini ve dolayısıyla toleransı değiştirir.
Her kılavuz değişimini günlüğe kaydedin.
Üç vardiyalı bir hücrede, planlı kılavuz değişimi ve dielektrik iletkenlik kontrolü, herhangi bir operatör eğitim programından daha fazla hurdayı önler çünkü her iki arıza da yavaş gelişir ve tek bir parça üzerinde görünmez.
Otomotiv Teli EDM SSS
Otomotiv WEDM üretimde hangi toleransa sahip olabilir?
Bu, makine markasından çok geçiş stratejisine ve atölye ortamına bağlıdır: iki veya üç geçişli orta hızlı bir makine, pratik aralığın ortasını tekrar tekrar işler, kontrollü bir ortamda hassas bir makine dar uca ulaşır ve tek geçişli yüksek hızlı bir makine yarım kalan ucu kapatır. Yukarıdaki referans bantları garanti edilen değerleri değil, tipik gereksinimleri açıklamaktadır.
Tel EDM, yüzeyi sertleştirilmiş veya karbürlenmiş bir parçayı kesebilir mi?
Evet. Karbürlenmiş kasa ve daha yumuşak çekirdek biraz farklı oranlarda aşınır, bu nedenle kaba işleme parametrelerini azaltın ve yıkamayı dikkatli bir şekilde kontrol edin. Fark ilk önce köşelerde görülür ve olağan düzeltme, daha yavaş bir kaba işleme pasosu artı ilave bir trim pasosudur.
Otomotiv takımlama için yüksek hızlı mı yoksa orta hızlı WEDM mi daha iyidir?
Orta hız, işin sıkı tolerans ve kontrollü bitirme gerektirdiği durumlarda olağan seçimdir, çünkü çok geçişli kesme ve sert tel tahriki bandı çok daha iyi tutar. Yüksek hız, gevşek bandın kabul edilebilir olduğu ve parça başına maliyetin hakim olduğu braketler, şimler ve basit zımbalar için daha iyi bir seçim olmaya devam ediyor.
Tel Erozyon hacimli otomotiv parçaları üretebilir mi?
Tel Erozyon machines are best described as production tooling rather than production parts equipment. One machine can run unattended through the night on a stack of die inserts, and a cell of three or four can serve a full tool room. For consumer parts in hundreds of thousands of pieces, wire EDM makes the die, not the part.
Otomotiv kalıp işi için hangi tel belirtilmelidir?
Malzemeniz ve kalınlığınız için inşaatçının parametre kütüphanesinin oluşturduğu tel tipini ve çapını belirtin ve bunu yazılı olarak onaylayın. Kaplamalı kaliteler genellikle trim geçişlerinde yıkama ve kenar kalitesini iyileştirmek için kullanılır; ileri geri hareket eden telli yüksek hızlı makineler için molibden tel standart olarak kalır.
Otomotiv işleri için tel erozyon makinesi sipariş etmeden önce nelerin doğrulanması gerekir?
Kontrol desteklerinden geçen trim sayısı, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
Kesme Testi Talep Edin
Damgalama, fren, şanzıman ve EV programlarına hizmet veren bir takım odası, genellikle sıkı işler için bir orta hızlı makineye ve hacimli işler için bir veya iki yüksek hızlı makineye ve ayrıca kalıp işi karışımın bir parçasıysa konik kapasiteye ihtiyaç duyar. Malzeme, sertlik, kalınlık ve gerçekten önemli olan toleransları içeren bir çizim göndermek, katalog sayfası yerine yararlı bir makine önerisi almanın en hızlı yoludur; gerçek tolerans bandı genel notlardan ayrıldığında yanıt genellikle değişir.