Havacılık ve Uzay için Tel Erozyon: Kritik Bileşenler için Hassas Kesme Kılavuzu
2026-09-15
Atölyenize bir grup İnkonel 718 türbin kanadı kilit plakası, bir yığın titanyum yangın contası ve iniş takımı dövme kalıbı için bir dizi sertleştirilmiş D2 ek parçası veriliyor. Çizimde ±0,005 mm aralığında profil toleransları, Ra 0,8 μm'den daha iyi bir yüzey kalitesi ve mikro çatlaklardan arınmış bir yeniden döküm katmanı gerektirmektedir. Üretim programı size yedi gün veriyor.
Bunun gibi gereksinimler, tel EDM'nin havacılık ve uzay imalatında bu kadar istikrarlı bir yer tutmasının nedenidir. Tel EDM - aynı zamanda tel kesilmiş EDM veya WEDM olarak da yazılır - malzemeyi dielektrik bir sıvı içinde kontrollü elektrik deşarjlarıyla giderir, böylece iş parçasının sertliği ve tokluğu, frezeleme veya taşlamayı sınırladığı gibi işlemi sınırlamaz. Kenar aletiyle kesilmesi zor veya imkansız olan malzemeler yine de bitmiş bir profil halinde kesilebilir. Havacılık ve uzay atölyeleri, çapakların, takım sapmasının ve taşlama yanmasının kabul edilemez olduğu köknar ağacı yuvaları, soğutma özellikleri, hassas braketler, conta halkaları ve ince duvarlı muhafazalar için onlarca yıldır bu prosese güvenmektedir.
Bu kılavuz, sürecin havacılık malzemeleri üzerinde nasıl davrandığını, pratik tolerans sınırlarının, yüzey kalitesinin ve yüzey bütünlüğünün nerede bulunduğunu, belirli bir parça ailesi için hangi makine sınıfının dikkate alınmaya değer olduğunu ve kendi malzemeniz üzerinde kesme testi de dahil olmak üzere sipariş vermeden önce neleri doğrulamanız gerektiğini kapsar.
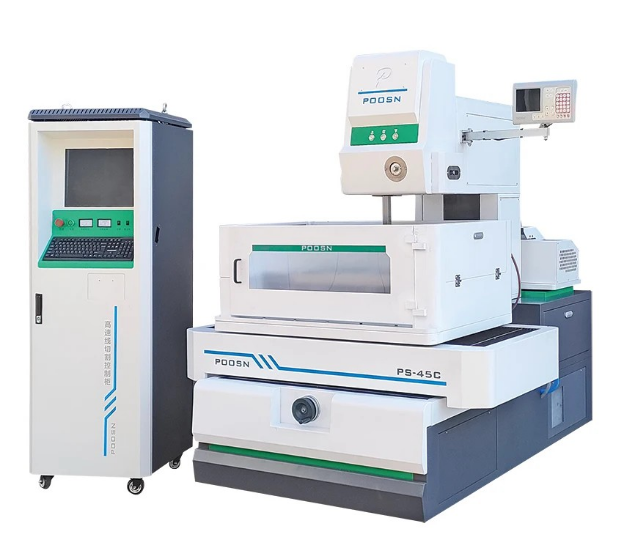
POOSN PSC Serisi orta hızlı tel erozyon makinesi — hassas bileşenler ve takımlar için çok geçişli kesme.
Temel sonuç: Sertlik, sıkı tolerans ve yüzey bütünlüğünün aynı parçada karşılanması gerektiğinde Tel Erozyon değerlendirmeye değerdir. Bu kılavuzun geri kalanında malzeme davranışı, tolerans ve bitiş sınırları, makine seçimi ve sipariş vermeden önce kontrol edilmesi gerekenler açıklanmaktadır.
Havacılık ve Uzay Bileşenlerinde Neden Tel Erozyon Kullanılıyor?
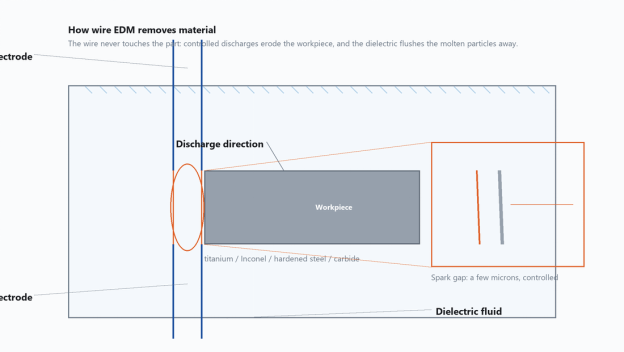
Tel EDM, kesme bölgesi dielektrik sıvıya batırılmış (veya bununla yıkanmış) halde, ince enerjili tel elektrot ile iş parçası arasındaki her deşarjı üretir. Tel asla parçaya temas etmez, kıvılcım aralığı birkaç mikron içinde tutulur ve dielektrik erimiş parçacıkları uzaklaştırır. Kesme kuvveti esasen sıfır olduğundan, ince duvarlar bükülmez, hassas parçalar yırtılmaz ve ufalanacak veya kırılacak bir kenar takımı yoktur. Bu, CNC tel EDM makinesini, aksi takdirde mekanik yük altında bozulacak parçalar için doğal bir uyum haline getiren şeydir.
Havacılık ve uzay çalışmalarında en önemli dört özellik önemlidir:
Malzeme sertliği bir engel değildir. Tamamen sertleştirilmiş takım çeliği kesici uç, döküm Inconel muhafaza ve sinterlenmiş karbür aşınma yastığı aynı makinede kesilebilir; değişen şey fizibilite değil, ulaşılabilir ilerleme hızıdır.
Isıdan etkilenen bölge incedir. Her deşarj yalnızca mikrosaniye sürdüğü ve dielektrik yüzeyi anında söndürdüğü için etkilenen katman, lazer veya plazma kesime göre çok daha incedir.
Mekanik çapak yoktur. Yeniden şekillendirilmiş katman, kontur boyunca tekdüzedir ve elle son işlem yerine ince geçişle kontrol edilebilir.
Yığın kesimi pratiktir. Birkaç ince levha birbirine kenetlenebilir ve tek bir istif halinde kesilebilir, bu da conta plakaları ve şimlerin üretkenliğini artırır.
Havacılık ve uzay üretim planlaması, her yeni parça için yap ya da satın al ve süreç karşılaştırmasını yürütür. En yaygın karşılaştırma, aynı geometri için tel Erozyon ile CNC frezeleme, lazer kesim ve aşındırıcı su jetidir.
Tel Erozyon malzemeyi nasıl uzaklaştırır: tel elektrot asla iş parçasına temas etmez ve dielektrik erimiş parçacıkları uzaklaştırır.
Temel sonuç: Tel EDM, önceliğin sıfır kesme kuvveti, ince ısıdan etkilenen bölge, çapaksız kenar ve ince parçaları tek kurulumda istifleme yeteneği olduğu havacılık sektörü için seçilir.
Tel Erozyona Uygun Havacılık ve Uzay Malzemeleri
Havacılık ve uzay imalatında dar bir yüksek performanslı alaşım ailesi kullanılır ve bunların çoğunun geleneksel yöntemlerle işlenmesi zordur: titanyum alaşımları, nikel bazlı süper alaşımlar, yüksek mukavemetli çelikler, karbür takım malzemeleri ve alüminyum gövde alaşımları. Her grup EDM boşluğunda farklı davranır ve bu farklılıklar ilerleme hızını, tel gerginliğini ve yıkama ayarlarını etkiler. Metal kesme EDM makinesi kesici kenara bağlı değildir, dolayısıyla sertlik onu engellemez; ancak termal iletkenlik, erime noktası ve malzemenin yeniden katılaşma şekli yine de sonucu şekillendirir.
Aşağıdaki tablo, bu malzemelerin molibden tel elektrot ve standart kesme parametreleri kullanan orta hızlı ve yüksek hızlı WEDM ekipmanında tipik olarak nasıl tepki verdiğini özetlemektedir.
Yaygın havacılık ve uzay malzemelerinin tel EDM'deki tipik davranışı
Malzeme
Havacılık Kullanımı
Tipik Durum
Kesimdeki Davranış
Ti-6Al-4V titanyum alaşımı
Gövde braketleri, yangın contaları, bağlantı elemanları
Tavlanmış veya ısıl işlem görmüş, HRC 30-36
Orta hızda temiz bir şekilde keser; çoklu kesim ile iyi yüzey; Titanyum parçacıklarının yıkanıp uzaklaştırılması için yıkama önemlidir.
Inconel 718 nikel bazlı süper alaşım
Türbin diskleri, muhafazaları, contaları
Çözeltiye işlenmiş ve eskitilmiş, HRC 36-44
Çelikten daha yavaş; daha düşük akım yoğunluğu mikro çatlakların önlenmesine yardımcı olur; yeniden şekillendirme katmanını kontrol etmek için ayrı gözden geçirme geçişleri kullanın.
Sertleştirilmiş takım çeliği (D2, H13)
Dövme kalıpları, kesme aletleri, kalıp ara parçaları
HRC 52-62'ye kadar sertleştirilmiş
Hızlı kesim ve mükemmel sonuç; sertlik ilerleme hızını azaltmaz.
Tungsten karbür
Kesici aletler, aşınma yastıkları, mastarlar
Sinterlenmiş, çok sert
Yavaş; çatlamayı önlemek için düşük enerji gerektirir; ince kablo ve düşük güç en iyi avantajı sağlar.
Alüminyum 7075-T6
Gövde direkleri, braketler, prototipler
HRC 20-24
En hızlı kesim; düşük yeniden biçimlendirme; yığılmış parçalar için uygundur.
Düşük alaşımlı çelik 4340
İniş takımı bileşenleri
Sertleştirilmiş, HRC 40-50
İyi kesme hızı; tutarlı bitiş; standart yıkama iyi çalışıyor.
Üretim planlaması için göreceli kaba kesme hızı önemlidir. Aşağıdaki sıralama nitelikseldir ve ölçülen değerler olarak değil, planlama kılavuzu olarak verilmiştir; gerçek sonuç iş parçası yüksekliğine, tel çapına, yıkama koşullarına ve jeneratör ayarlarına bağlıdır.
Tel Erozyonda yaygın olarak kullanılan havacılık ve uzay malzemelerinin göreceli kaba kesme hızı
Malzeme
Bağıl Kaba Kesim Hızı
Ana Sebep
Alüminyum 7075-T6
En hızlı
Yüksek ısı iletkenliği, düşük erime noktası, temiz yıkama
Düşük alaşımlı çelik 4340
Hızlı
Çelik ısıyı uzaklaştırır ve temiz bir şekilde akıtır
Sertleştirilmiş takım çeliği (D2, H13)
Hızlı
Sertlik besleme oranını azaltmaz ancak çamurun yıkanması gerekir
Ti-6Al-4V
Orta
Düşük termal iletkenlik ısıyı boşlukta yoğunlaştırır, bu nedenle tel kopmasını önlemek için ilerlemenin orta düzeyde kalması gerekir
Inconel 718
Yavaş
Düşük ısı iletkenliği ile birlikte yüksek erime sıcaklığı
Tungsten karbür
Yavaşest
Kenardaki mikro çatlakları önlemek için düşük enerji gerekir
Bu sıralamanın pratik sonuçları vardır. Alüminyumdan yapılan bir iş, eşdeğer bir karbür işten birkaç kat daha hızlı gerçekleştirilebilir. Aynı farklılıklar makine seçimini de etkiler: Çoğunlukla süper alaşımları kesen bir atölye, hassas darbe kontrolünden ve sağlam tel tahrikinden yararlanırken, alüminyum ve çelik kesen bir atölye, daha basit makineleri daha yüksek verimle çalıştırabilir. Aynı zamanda havacılıkta çoklu kesim stratejilerinin neden standart olduğunu da açıklıyor; ilk kesim şekli oluşturuyor ve bir veya iki düzeltme geçişi bitişi iyileştiriyor ve yeniden şekillendirilmiş katmanın çoğunu kaldırıyor. Titanyum ve Inconel parçalarda bu ince geçişler genellikle reddedilen ve onaylanan parça arasındaki farkı oluşturur.
Parametreleri ayarlamadan önce dört pratik not:
Kesimden çıkan titanyum tozu aşındırıcıdır; dielektrikleri dikkatli bir şekilde filtreleyin ve filtre ortamını zamanında değiştirin.
Nikel bazlı süper alaşımlar, kesme işlemi durursa çalışma sırasında sertleşebilir; yıkama basıncını sabit tutun ve aralık voltajını izleyin.
Tel aşınmasından kaynaklanan konikliği önlemek için karbür yeni veya neredeyse yeni bir tel ile kesilmelidir.
Yığılmış alüminyum parçalar için, ilk katmanı kablo girişi hasarından korumak için bir üst tabaka ekleyin.
Temel sonuç: Parametrelerinizi tek bir genel ayar yerine alaşım ailesiyle eşleştirin; titanyum ve nikel süper alaşımları kontrollü enerjiye ve disiplinli kesme geçişlerine ihtiyaç duyarken, çelik ve alüminyum daha yüksek ilerleme hızlarını ödüllendirir.
Tel Erozyon ve CNC Frezeleme, Lazer Kesim ve Su Jeti Karşılaştırması
Temsili havacılık parçaları için tel EDM'nin geleneksel ve termal kesme işlemleriyle karşılaştırılması
Kriter
Tel Erozyon
CNC Freze
Lazer Kesim
Aşındırıcı Su Jeti
Çapak oluşumu
Yok
Kenarlarda ortak
Küçük cüruf
Yok
Takım aşınması
Tel tüketildi; sabit alet aşınması yok
Sert alaşımlarda önemli
Optik bozulma
Meme aşınması
Isıdan etkilenen bölge
İnce yeniden biçimlendirme katmanı
Asgari
Büyük HAZ
Yok
Sertleştirilmiş malzeme
Mükemmel
Fakirden adile
iyi
iyi
İnce duvar bütünlüğü
Mükemmel
Sapma riski
Isı bozulması
Su basıncı riski
Yığın kesme
Evet
nadiren
Evet, but HAZ between layers
Evet, but edges flare
Takım maliyeti
Düşük
Sert malzemeler için yüksek
Orta
Orta
Bu tablonun önemli sonucu tel EDM'nin her satırı kazanması değildir. Büyük yumuşak malzeme cepleri için frezeleme genellikle daha hızlıdır ve yüzey kalitesinin kritik olmadığı çok kalın plakalar için su jeti tercih edilir. Tel Erozyon, parça ince, karmaşık olduğunda, sertleştirilmiş malzemeden yapıldığında veya kenar kalitesinin birçok katmanda aynı olması gereken bir yığın halinde kesildiğinde en iyi performansı gösterir.
Uygulamada havacılık parçaları sıklıkla proseslerin birleştirilmesiyle üretilir. Bir bileşen, dökme malzemeyi çıkarmak için frezelenebilir, ısıl işlemden geçirilebilir ve daha sonra nihai şekle getirilmek üzere tel kesilebilir. Bu hibrit rota çevrim süresini kısaltır ve sertliğe bağlı özelliklerin hassasiyetini korur. Süreç ilk kurulumdan sonra gözetimsiz çalıştığından, bir operatör yoğun olmayan saatlerde birden fazla makineyi denetleyebilir, bu da makinenin kullanımını artırır.
Temel sonuç: Tel Erozyon ince, karmaşık, sertleştirilmiş veya istiflenmiş parçalar için doğru seçimdir; frezeleme ve su jeti, büyük yumuşak malzemelerin çıkarılması veya son işlemin kritik olmadığı kalın plakalar için daha iyi seçenekler olmaya devam ediyor.
Toleranslar, Yüzey Pürüzlülüğü ve Yüzey Bütünlüğü
Havacılık çizimleri yüzeyle ilgili üç özelliği kontrol eder: boyutsal doğruluk, yüzey pürüzlülüğü ve metalurjik bütünlük. Wire EDM bunları esas olarak geçiş sayısı aracılığıyla ele alır. İlk geçiş kaba kesimdir; sonraki her geçiş, bir ofsetle daha düşük enerjiyle çalışır ve bitişi iyileştirir ve yeniden biçimlendirme katmanının çoğunu kaldırır. Kontrol sistemi her geçişte aynı tel yolunu korur; dolayısıyla geçişler arasında değişen şey darbe enerjisi, ofset ve ilerleme hızıdır.
Havacılık ve uzay teli EDM parçalarında tipik çoklu geçiş stratejisi
Geçmek
Amaç
Neler İyileşir?
1. geçiş
Hızlı talaş kaldırma — şekli belirleyin
Geometri; yeniden düzenleme katmanı mevcut
2. geçiş
Yarı finiş
Yeniden biçimlendirme katmanının çoğunu kaldırır; dalgalılığı azaltır
3. geçiş
Bitiş
Birçok uçuş parçası için son boyut ve pürüzlülük
4. geçiş (isteğe bağlı)
Ultra-finiş
Sızdırmazlık yüzeyleri ve yorulma açısından kritik kenarlar
Belirli bir parçanın kaç geçişe ihtiyacı olduğu ve hangi son işlemin gerçekleştirilebileceği makineye, malzemeye, iş parçasının sertliğine ve jeneratör ayarlarına bağlıdır. Bu nedenle kendi iş parçanız üzerinde bir kesme testi bunu doğrulamanın pratik yoludur. Referans olarak, POOSN'un yayınlanmış seri referansı, en son yinelemede ±0,012 mm'ye kadar, Ra ≤ 1,2 μm'ye kadar yüzey pürüzlülüğü ile 0,02 mm'lik bir işleme doğruluğudur.
Yüzey bütünlüğü, havacılıkta kullanılan tel EDM'yi genel tel kesmeden ayıran faktördür. Yeniden şekillendirilmiş katman - beyaz katman - kaba bir geçişten sonra kesim kenarında kalan, yeniden katılaşmış ince bir filmdir. Endüstri uygulamasında, kaba bir kesimin genellikle darbe enerjisine bağlı olarak 15 ila 30 μm civarında beyaz bir tabaka bıraktığı bildirilmektedir; bir ince kesim tipik olarak onu yaklaşık 5 μm'nin altına getirir ve ince bir son kat geçişi tekrar daha aşağıya indirir. Eğer bu katman mikro çatlaklar içeriyorsa, türbin diski veya yapısal destek üzerinde yorulma başlangıç bölgesi haline gelebilir. Pratik sonuç, tam rakam ne olursa olsun aynıdır: Sertifikalı bir havacılık parçası normalde kaba kesimden sonra en az bir trim geçişine sahip olmalı ve kabul edilebilir beyaz katman sınırı satın alma siparişinde veya çizimde tanımlanmalıdır.
Alıcılar, yeni bir süreç veya malzeme uygun olduğunda metalurjik değerlendirme talep etmelidir. Standart uygulama, parçayı kesmek, kesiti cilalamak ve aşındırmak, kenarı mikroskop altında incelemek ve sonucu kaydetmektir. Değerlendirme, ilk ürün inceleme raporunun bir parçası haline gelir ve programın ömrü boyunca saklanır.
Konik kesmenin yüzey bütünlüğü üzerinde kendi etkisi vardır. Tel açılı çalıştığında, boşaltma yolu bir tarafta daha uzun olur, bu da yerel kaplamayı değiştirir ve iç yarıçapta daha mat bir kenar bırakabilir. Büyük konik açılar için tasarlanan makineler, tel kılavuzlarını iş parçasına yakın tutarak ve her iki tarafta tutarlı bir yıkama sağlayarak bunu azaltır; bu, açılı conta alanları ve benzer özellikler için önemli bir ayrıntıdır. Parçanın büyük bir koniklik açısı gerektirdiği durumlarda, büyük koniklikli bir WEDM makinesi gerekli olabilir; standart makinelerde koniklik kapasitesi çok daha küçüktür.
Temel sonuç: Her havacılık tel EDM işini kaba kesimden sonra en az bir kesme geçişiyle planlayın, çizim veya satın alma siparişinde kabul edilebilir beyaz katman sınırını tanımlayın ve ulaşılabilir toleransı onaylayın ve kendi parçanız üzerinde bir kesme testiyle bitirin.
Havacılık ve Uzay için Tel Erozyon Makinesi Nasıl Seçilir
Havacılık ve uzay çalışmalarında üç sınıf tel EDM makinesi yaygındır: yüksek hızlı tel EDM, orta hızlı tel EDM ve büyük konik tel EDM. Orta hızlı bir makine genellikle sıkı toleranslar ve kontrollü yüzey bitirme gerektiren uçuş donanımı için uygun bir seçenek olarak kabul edilir; çünkü doğruluk, son işlem ve işletme maliyetini dengeler. Yüksek hızlı makineler kaba kesim, takım hazırlama ve düşük maliyetli prototip oluşturma için kullanışlı olmaya devam ediyor. Geometrinin dik bir açı gerektirdiği durumlarda büyük konik makineler kullanılır. Doğru seçim parça karışımına bağlı olduğundan seçim tek bir spesifikasyon rakamından ziyade işten başlamalıdır.
Çalışma zarfıyla başlayın. Havacılık parçaları şaşırtıcı derecede büyük olabilir - örneğin bir titanyum çerçeve elemanının çapı bir metreden daha fazla olabilir - ancak hassas parçaların çoğu orta büyüklükteki bir zarfın içine rahatlıkla sığar. Aşağıdaki kontrol listesi, teklifleri karşılaştırırken kullanmanızı önerdiğimiz listedir:
Her parça ailesini zarf boyutu, malzemesi, konik açısı ve gerekli kaplamasıyla listeleyin.
Bir makine ile iki makine arasında karar vermek için aylık kesim metreyi hesaplayın.
Güvenilir otomatik tel geçirme de dahil olmak üzere makinenin gözetimsiz çalışabildiğini doğrulayın.
Siparişi vermeden önce gerçek malzemeniz ve geometriniz üzerinde bir kesme testi isteyin.
Tedarikçiler arasındaki eğitim programını ve yedek parça yanıt süresini karşılaştırın.
Makine sınıfının ötesinde konfigürasyon da önemlidir: cam ölçeğinde geri bildirime sahip yüksek hassasiyetli servo eksen, otomatik kablo gerginliği kontrolü, termal kararlılık için dielektrik soğutma ünitesi ve bakımı kolay bir filtre sistemi. Birçok alıcı ayrıca malzemeye göre düzenlenmiş, kayıtlı bir parametre kütüphanesi ister, böylece operatörlerin her yeni alaşım için ayarları yeniden oluşturması gerekmez. Yüksek doğruluklu tel EDM tek bir parça numarası değildir; mekanik hizalama, kontrol kalitesi ve operatörün boşluk koşullarını okuma becerisinin birleşimidir.
Temel sonuç: Tek bir spesifikasyon rakamından değil, parça karışımınızdan ve çalışma zarfınızdan makine sınıfını seçin ve gerçek dünya doğruluğuna karar veren konfigürasyon ayrıntılarını (servo geri bildirimi, kablo gerginliği kontrolü, filtreleme ve malzeme parametre kitaplığı) kontrol edin.