Hassas kesme ekipmanlarını değerlendiren atölyeler için kısa cevap şudur: tel erozyon makine, kontrollü elektrik deşarjları yoluyla iletken malzemeyi aşındırmak için elektrot olarak sürekli beslenen bir metal tel kullanır ve karmaşık profillerin, dar toleransların ve sert malzemelerin doğrudan mekanik temas olmadan kesilmesine olanak tanır. Alıcılar araştırıyor erozyon teli İşleme uzmanları genellikle üç geniş makine kategorisi arasından seçim yapar: orta hızlı tel EDM, yüksek hızlı (karşılıklı) tel EDM ve büyük konik tel EDM; her biri farklı kalınlık, koniklik açısı ve yüzey bitirme gereksinimleri kombinasyonlarına uygundur. bir erozyon makinesi teli sistem genellikle tek bir evrensel spesifikasyon yerine parça geometrisine, kesilen malzemeye ve hedef bitişe ulaşmak için gereken geçiş sayısına göre seçilir.
Bu makale, tel erozyon makinelerinin yaygın türlerini, bunların dahili olarak nasıl yapılandırıldığını, her türün en iyi uyum gösterdiği yerleri, çeşitli kriterlere göre göreceli performanslarının nasıl karşılaştırıldığını ve devam eden bakımın tipik olarak neleri içerdiğini açıklamaktadır. Her makine kategorisinin göreceli konumunu özetleyen bir karşılaştırma tablosu ve çeşitli veri görselleştirmelerinin yanı sıra pratik seçim kılavuzu da dahildir.
Tel Erozyon işleme, kesme kuvveti yerine kıvılcım erozyonuna dayanan temassız bir işlemdir
Orta hızlı tel erozyon makineleri genel takım ve kalıp işlerinde yaygın olarak kullanılmaktadır
Yüksek hızlı (pistonlu) tel erozyon makineleri, telin yeniden kullanımının ve maliyet verimliliğinin önemli olduğu yerlerde yaygındır
Büyük konik telli erozyon makineleri, önemli açılı kesme gerektiren parçalara yöneliktir
Tel Erozyon makine kategorileri arasında seçim yapmak markaya daha az, makine kapasitesinin uygun olmasına bağlıdır. iş parçası kalınlığı, gerekli koniklik açısı ve yüzey toleransı fiilen üretilen parçalar için.
Yaygın Tel Erozyon Makinası Çeşitleri ve Özellikleri
Orta Hızlı Tel Erozyon Makineleri
Bazen gelişmiş pistonlu hareketli tel makineleri olarak tanımlanan orta hızlı tel erozyon makineleri, kesim yüzeyini aşamalı olarak iyileştirmek için birden fazla düzeltme geçişi uygularken teli iş parçası boyunca ileri geri çalıştırır. Bu kategori genellikle takım ve kalıphaneler için varsayılan başlangıç noktasıdır çünkü çok çeşitli parça geometrilerinde kesme hızını, yüzey kalitesini ve ekipman maliyetini oldukça iyi dengeler. Tel genellikle molibden bazlıdır ve birden fazla geçişte yeniden kullanılır; mağazalar bunu genellikle yönetimin pratik bir yolu olarak görür. erozyon teli Son kesim kesiminde son kaliteden ödün vermeden tüketim.
Yüksek Hızlı (Pistonlu) Tel Erozyon Makineleri
Yüksek hızlı tel erozyon makineleri, ileri geri hareket eden tel besleme prensibini paylaşır, ancak genel olarak daha hızlı kaba kesme verimi için yapılandırılırlar, bu da genellikle yoğun şekilde kesilmiş orta hızlı kurulumla karşılaştırıldığında yüzey kalitesi pahasına olur. Bu makineler, döngü süresinin mümkün olan en iyi yüzeye ulaşmaktan daha önemli olduğu ve sonraki bitirme işlemlerinin zaten iş akışının bir parçası olabileceği üretim ortamlarına uyum sağlama eğilimindedir. Tel ileri geri hareket ettiğinden, birçok parçada tek bir makara kullanılabilir; bu da yüksek hacimli kaba kesim için pratik bir maliyet unsuru olarak sıklıkla dile getirilir.
Büyük Konik Tel Erozyon Makineleri
Büyük konik tel EDM makineleri, üst ve alt tel kılavuzları arasında önemli açıları tutabilen tel kılavuz kafaları ve eksen konfigürasyonları ile üretilmiştir; bu, telin tek geçişte iş parçasında dik taslak açıları kesmesine olanak tanır. Bu kategori genellikle damgalama kalıbı bileşenleri, ekstrüzyon kalıpları veya belirgin bir konikliğin veya adım profilinin kozmetik bir gereklilikten ziyade işlevsel bir gereklilik olduğu diğer aletler gibi parçalar için seçilir. Tel kılavuzları aşırı açılara sallansa bile mekanik yapının sağlamlığını koruması gerektiğinden, makine gövdesi tasarımı ve kılavuz hassasiyeti burada öncelikle düz duvar kesimi için üretilmiş makinelere göre daha fazla önem taşır.
Tel EDM makine kategorisine göre genel yapısal odaklanma
Makine kategorisi
Birincil yapısal odak
Orta hızlı tel EDM
Çok geçişli trim doğruluğu ve tekrarlanabilir konumlandırma
Yüksek hızlı tel EDM
Tel besleme güvenilirliği ve kaba kesim verimi
Büyük konik tel EDM
Aşırı açı aralıklarında tel kılavuzu sertliği
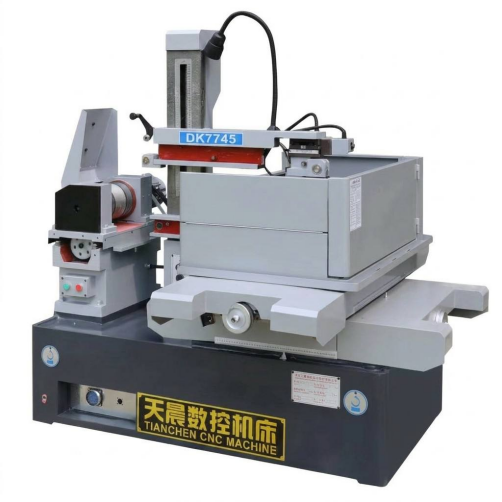
PS-C serisi
Orta hızlı tel EDM configuration for general tool and die applications
DK77-BC serisi
Orta hızlı tel EDM configuration with extended trim-pass control
DK77-A serisi
Yüksek hızlı pistonlu tel EDM konfigürasyonu
DK77-B serisi
Yüksek hızlı pistonlu tel EDM konfigürasyonu, alternate frame layout
DK77-D serisi
Büyük konik tel EDM configuration for steep-angle cutting
Üç kategori kesinlikle hiyerarşik değildir; her biri farklı hız, bitiş ve koniklik kapasitesi kombinasyonu için optimize edilmiştir birinin diğerlerinden daha iyi performans göstermesi yerine.
Tel Erozyon Makineleri Nasıl Çalışır: İlkeler ve Yapı
Bir tel erozyon makinesi, tel elektrot ile iş parçası arasındaki bir dizi hızlı elektrik deşarjı yoluyla malzemeyi uzaklaştırır; her ikisi de genellikle deiyonize su olan bir dielektrik sıvıya batırılır veya bu sıvıyla yıkanır. Her deşarjda çok az miktarda malzeme buharlaşır ve dielektrik sıvı, ortaya çıkan döküntüleri temizlerken aynı zamanda kesme bölgesini soğutur ve deşarj aralığının kontrol edilmesine yardımcı olur. Tel hiçbir zaman fiziksel olarak iş parçasına baskı yapmadığı için kesme kuvvetleri çok düşük kalır; bu da tel EDM'nin sertleştirilmiş takım çeliklerinde ve geleneksel olarak işlenmesi zor olan diğer malzemelerde yaygın olarak kullanılmasının bir parçasıdır.
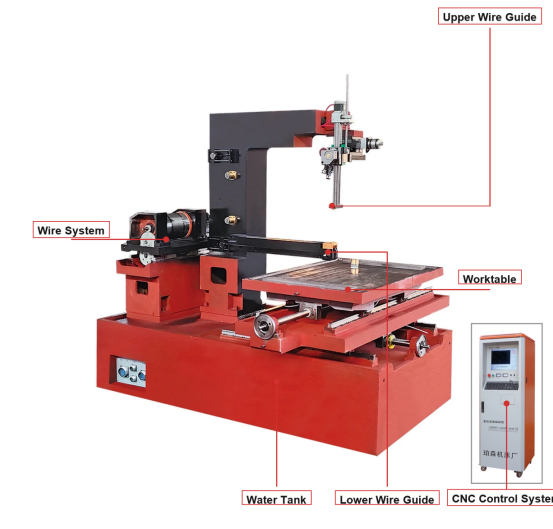
Konumlandırma, programlanmış bir parça profiline göre X-Y tablasını (ve konik özellikli makinelerde U-V tel kılavuz eksenlerini) çalıştıran bir CNC kontrol sistemi tarafından gerçekleştirilir; ayrı bir güç kaynağı ünitesi ise darbe frekansı ve akım gibi deşarj parametrelerini yönetir. Mekanik çerçeve, tel taşıma sistemi ve dielektrik sirkülasyon sistemi, kontrol elektroniği ile birlikte çalışır; bu nedenle, bir makineyi değerlendirirken, makine sertliği ve kontrol hassasiyeti ayrı konular yerine genellikle birlikte değerlendirilir.
Mekanik ve yapısal sistem
Makine yatağı ve kolon dökümü
X-Y çalışma tezgahı ve uygun olduğu yerde U-V konik eksenler
Üst ve alt tel kılavuz kafaları
Tel makarası, gerdirme ve sarma sistemi
Dielektrik sıvı tankı ve filtreleme devresi
Kontrol ve güç sistemi
CNC kontrolörü ve parça programı arayüzü
Eksen konumlandırma için servo sürücü sistemi
Deşarj üretimi için darbe güç kaynağı
Boşluk algılama ve uyarlanabilir kontrol devresi
Kablo kopması tespiti ve güvenlik kilitleri
Kesme kuvveti minimum düzeyde olduğundan, tel EDM makinesinin sertliği temel olarak Konumlandırma doğruluğunun zaman içinde korunması Ağır mekanik yüklere direnmek yerine.
Tel Erozyon Kategorilerinde Bağıl Kesme Hızı Konumlandırması
Sayıları karşılaştırmadan önce, tel EDM bağlamında "kesme hızının" gerçekte ne anlama geldiğini anlamak yardımcı olur. Gerçek kesme hızı büyük ölçüde malzeme türüne, iş parçası kalınlığına, tel çapına ve kaç kesme geçişinin programlandığına bağlıdır; dolayısıyla herhangi bir rakam, sabit bir derecelendirmeden ziyade yalnızca kaba bir kılavuzdur. Aşağıdaki tablo, üç makine kategorisinin tipik kaba kesim senaryolarında genel olarak birbirleriyle nasıl karşılaştırıldığını göstermeyi amaçlayan, kesin ölçülen değerlerden ziyade basitleştirilmiş, açıklayıcı bir endeks sunmaktadır. Daha yüksek bir endeks, karşılaştırılabilir koşullar altında genellikle daha hızlı ilk geçiş malzemesi kaldırmayla ilişkilendirilen bir makine kategorisini yansıtır. Bu rakamlar yalnızca genel yönlendirme amaçlıdır ve herhangi bir özel makine modeli için garanti edilen özellikler olarak değerlendirilmemelidir.
Tabloyu okuduğunuzda, orta hızlı tel erozyon makineleri genellikle bu açıklayıcı ölçeğin üst uçlarında yer alır çünkü çok geçişli programlama, daha sonra yüzey kalitesini iyileştiren ek ince kesimlerle makul hızlı kaba kesimi birleştirmelerine olanak tanır. Yüksek hızlı pistonlu makineler ortada konumlandırılmıştır; bu da onların birincil kaygının aşırı bitirme olmadığı durumlarda doğrudan kesim için ağır makineler olarak ortak rollerini yansıtmaktadır. Büyük konikli makineler bu özel grafikte nispeten daha düşük bir endeks gösterir, ancak bu bir zayıflık değil, tasarım önceliklerinin bir yansımasıdır: tel kılavuz geometrileri ve kontrol sistemleri, düz kesim verimini maksimuma çıkarmak yerine dik açılarda doğruluğu korumak için optimize edilmiştir. Uygulamada, öncelikli olarak konik kalıp bileşenlerini kesen bir atölye, yalnızca bu endekse dayalı bir makine seçmez çünkü ham hızdan ziyade koniklik kapasitesi belirleyici faktör olacaktır. Herhangi bir kategoride gerçek verimin tel çapına, malzeme iletkenliğine ve darbe parametrelerinin ne kadar agresif bir şekilde ayarlandığına göre değiştiğini de belirtmek gerekir. Daha ince tel genellikle daha ince ayrıntılara izin verir ancak pratik kesme hızını azaltabilir; daha kalın tel ise daha hızlı kesebilir ancak elde edilebilecek en küçük iç köşe yarıçapını sınırlar. İş parçası kalınlığı da benzer bir etkiye sahiptir: belirli bir makine için kesme hızı genellikle malzeme kalınlığı arttıkça azalır, çünkü dielektrik sıvının döküntüleri daha uzun bir boşaltma kanalından dışarı atması gerekir. Çoklu geçiş stratejileri, herhangi bir tek rakamlı karşılaştırmayı daha da karmaşık hale getirir; çünkü bir atölye, kablo ömrünü korumak için ilk geçişi kasıtlı olarak yavaşlatabilir ve son işlem için ince geçişlere güvenerek tutarlılık için ham hızı etkili bir şekilde takas edebilir. Makineleri yan yana karşılaştıran alıcılar için, genelleştirilmiş kategorilere güvenmek yerine, parçalarınızla ilgili belirli malzeme ve kalınlık için satıcının kendi test kesim verilerini isteyin. Son olarak, tezgah durumunun, dielektrik sıvı kalitesinin ve tel besleme tutarlılığının temel tezgah kategorisi kadar gerçek dünyadaki kesme hızını etkilediğini, dolayısıyla iyi bakımı yapılan orta seviye bir tezgahın bazen kötü korunan yüksek özellikli bir tezgahtan daha iyi performans gösterebileceğini unutmayın.
Tel Erozyon Makineleri için Uygulama Senaryoları ve Anahtar Seçim Kriterleri
Tel Erozyon makineleri, takım ve kalıp imalatında, kalıp yapımında, havacılık bileşeni üretiminde, tıbbi cihaz imalatında ve çeşitli otomotiv takım uygulamalarında, genellikle iletken bir malzemenin geleneksel işlemenin mekanik stresi olmadan hassas bir profil kesimi gerektirdiği her yerde kullanılır. Seçim genellikle, her iş için tek bir "en iyi" konfigürasyonun seçilmesi yerine, makine kapasitesinin belirli parça gereksinimleriyle eşleştirilmesine indirgenir.
Makinenin çalışma alanı dahilinde alabileceği maksimum iş parçası kalınlığı
Büyük konik konfigürasyonun gerekli olup olmadığını belirleyen gerekli maksimum konik açısı
Hedef yüzey kalitesi ve birden fazla düzeltme geçişinin amaçlanan sürecin bir parçası olup olmadığı
Bazı malzemeler ayarlanmış deşarj parametreleri gerektirdiğinden malzeme türü ve iletkenlik
Beklenen üretim hacmi ve kablo tüketiminin mi yoksa döngü süresinin mi daha büyük maliyet etkeni olduğu
Atölyede halihazırda kullanılan mevcut tel çapı ve dielektrik sıvı sistemleriyle uyumluluk
Damgalama zımbalarını ve kesme kalıplarını düzenli olarak kesen alet ve kalıp atölyeleri, bu parçalar sıklıkla düz duvarları açılı kabartma bölümleriyle birleştirdiğinden, genellikle koniklik kabiliyetine ve konumlandırma tekrarlanabilirliğine öncelik verir. Maça ve oyuk kesici uçlarını kesen kalıp imalatçıları, yüzey kaplamasını ağır bir şekilde yükleme eğilimindedir; çünkü tel ile kesilmiş yüzey son kaplama olabilir veya daha sonra yalnızca hafif cilalama gerektirebilir. Havacılık ve tıbbi bileşen üreticileri sıklıkla zor alaşımlar ve sıkı boyut toleranslarıyla çalışır; bu da ham ilk geçiş hızından ziyade kontrol sistemi stabilitesine ve tekrarlanabilir trim-pass performansına önem verir.
Tel erozyon makinesi seçmenin en güvenilir yolu gerçek parça kalınlığınızı, konikliğinizi ve yüzey kaplama gereksinimlerinizi haritalandırın Başka herhangi bir özelliği karşılaştırmadan önce üreticinin belirttiği çalışma zarfı ve koniklik aralığıyla karşılaştırın.
Ardışık Trim Kesimlerinde Yüzey Pürüzsüzlüğünün İyileştirilmesi
Tel Erozyon makinesi tel işlemlerini değerlendiren herkes için en pratik kavramlardan biri, kesme geçişlerinin sayısı ile sonuçta ortaya çıkan yüzey kalitesi arasındaki ilişkidir. İlk kaba kesim geçişi genellikle dökme malzemeyi hızlı bir şekilde uzaklaştırır ancak hızlı çıkarma için kullanılan boşaltma enerjisi daha büyük yeniden şekillendirme izleri bırakma eğiliminde olduğundan nispeten kaba bir yüzey bırakır. Sonraki trim geçişleri, giderek daha düşük deşarj enerjisi ve daha sıkı ofsetler kullanarak her geçişte yüzeyi iyileştirir. Atölyeler genellikle parça çiziminde belirtilen bitiş toleransına bağlı olarak iki ila dört toplam geçiş planlar. Aşağıdaki grafik, herhangi bir makineye veya malzemeye bağlı belirli bir Ra değeri yerine basitleştirilmiş bir göreceli pürüzlülük indeksi kullanarak bu genel ilişkiyi göstermektedir.
Bu grafikte birinci geçiş ile ikinci geçiş arasındaki dik düşüş, tel EDM'deki genel modeli yansıtmaktadır: yüzey kalitesindeki en büyük tek gelişme genellikle ilk kaba kesimden sonra yalnızca bir kesme geçişinin eklenmesinden kaynaklanmaktadır. Bundan sonraki her ek geçiş, daha küçük bir artımlı iyileştirme sağlama eğilimindedir; bu nedenle, azalan getiriler eklenen döngü süresinden daha ağır bastığında birçok mağaza üç veya dört geçişte durur. Bu eğilim, EDM proses literatüründe geniş çapta tartışılmaktadır ve herhangi bir üreticinin spesifik ayarlarından ziyade, deşarj enerjisinin azaltılmasının altında yatan fiziğini yansıtmaktadır. Kaba bir ilk geçişte, malzeme çıkarma oranını en üst düzeye çıkarmak için tipik olarak daha yüksek akım ve daha uzun darbe süresi kullanılır, bu da doğal olarak daha derin bir yeniden şekillendirme katmanı ve daha kaba yüzey dokusu oluşturur. Trim geçişleri akımı azaltır, darbe süresini kısaltır ve genellikle tel yolu ile bitmiş profil arasındaki ofseti azaltır; bu da parçanın genel boyutlarını önemli ölçüde değiştirmeden yüzeyin aşamalı olarak iyileştirilmesine olanak tanır. Sıkı bitiş çizgisine sahip parçalar için dört veya daha fazla geçiş belirtilebilirken, daha fazla taşlama veya cilalama için tasarlanan parçalar yalnızca tek bir kaba kesim gerektirebilir. Geçiş sayısının konik kesmeyle etkileşime girdiğini de belirtmek gerekir: büyük konikli makinelerde, dik bir açıda tutarlı bir yüzey elde etmek, benzer kalınlıktaki düz duvar kesimiyle karşılaştırıldığında ek geçişler gerektirebilir. Tel çapı ve gerilim tutarlılığı aynı zamanda bir makinenin birden fazla geçişte hedef bitiş noktasına ne kadar yakınsayacağını da etkiler, çünkü geçişler arasındaki tel konumundaki herhangi bir değişiklik, amaçlanan son işlem faydasını dengeleyebilir. Kendi makineleri ve malzemeleri için geçiş başına ölçülen gerçek Ra değerlerini kaydeden atölyeler, herhangi bir genelleştirilmiş tablodan çok daha doğru bir resim elde edecektir; çünkü gerçek son işlem, geçiş sayısına olduğu kadar dielektrik temizliğine, tel durumuna ve iş parçası malzemesine de bağlıdır. Son olarak, tel EDM makinesi tel tüketimini karşılaştıran alıcılar, daha fazla kesme geçişinin genellikle parça başına daha fazla tel kullanılması anlamına geldiğini hatırlamalıdır; bu nedenle, süreç planlaması sırasında son işlem gereksinimleri ve tel maliyeti birlikte dikkate alınmalıdır.
Tel Kesme EDM Ekipmanını Kullanan Yaygın Endüstri Sektörleri
Tel EDM'nin benimsenmesi, büyük ölçüde belirli bir sektörün sert veya işlenmesi zor iletken malzemeler halinde kesilmiş hassas profillere ne sıklıkta ihtiyaç duyduğuna bağlı olarak sektöre göre anlamlı şekilde farklılık gösterir. Zımbalar, kalıplar ve ilgili takımların sıklıkla hem sertleştirilmiş malzemeler hem de sıkı profil toleransları gerektirmesi nedeniyle takım ve kalıp işi en yaygın uygulamalardan biri olmaya devam etmektedir. Kalıp yapımı, özellikle geleneksel frezelemeyle ulaşılması zor olan karmaşık iç geometriye sahip kesici uçlar için yakından takip edilir. Havacılık, tıbbi cihaz ve otomotiv takımları, geri kalan önemli kullanım örneklerini tamamlıyor; her birinin malzeme türü, toleransı ve kaplaması kendi vurgusu var. Aşağıdaki göreceli kullanım endeksi açıklayıcıdır ve kesin bir pazar payı rakamından ziyade imalat sanayi kaynaklarında yaygın olarak tanımlanan genel yaygınlık modellerini aktarmayı amaçlamaktadır.
Takım ve kalıp uygulamaları bu açıklayıcı endekste en yüksek puanı alır çünkü sertleştirilmiş çelik takımlama bileşenleri, tel EDM'nin gücüyle ideale yakın bir eşleşme sağlar: işlem, sertleştirilmiş malzemeleri, geleneksel kesmeyle ilişkili takım aşınma sorunları olmadan işler ve kalıp setlerinde sıklıkla ihtiyaç duyulan keskin iç köşeleri üretir. Kalıp yapımı da benzer sebeplerden dolayı yakından takip edilir; özellikle de bir kesici ucun, aksi durumda çok sayıda geleneksel işlem veya platin EDM için özel elektrotlar gerektirecek ince iç detaylara sahip olması durumunda. Havacılık ve otomotiv sektörleri, bu endüstrilerdeki her parçaya uygulanmak yerine genellikle belirli takım ve fikstür bileşenlerine bağlı, karşılaştırılabilir orta düzey kullanım göstermektedir. Tıbbi cihaz uygulamaları, genel hacim olarak daha küçük olmasına rağmen, genellikle küçük, karmaşık bileşenler üzerinde sıkı tolerans gereklilikleri gerektirir; bu nedenle, tel Erozyon, nispeten daha düşük kullanım hacminde bile burada geçerli kalır. Bir atölyenin bakış açısına göre bu beş sektörün birbirini dışlamadığını belirtmek gerekir, çünkü bir atölyedeki tek telli EDM makinesi bir hafta takım ve kalıp müşterilerine, sonraki hafta ise havacılık ve uzay takımları müşterilerine hizmet verebilir. Malzemeler ve parça tasarımları geliştikçe sektörün yaygınlığı da zamanla değişir; dolayısıyla bir mağazanın gerçek müşteri karışımı, beklenen makine kullanımı konusunda herhangi bir genel endüstri tablosundan daha güvenilir bir kılavuzdur. Yeni bir satın alma için bir tel erozyon makinesi toptancısını veya tedarikçisini değerlendiren alıcılar, makine kapasitesini belirlerken genel endüstri istatistiklerinden ziyade kendi tipik parça karışımını tartmalıdır. Birden fazla sektöre hizmet veren bir atölye için, kalınlık aralığındaki çok yönlülük ve koniklik kapasitesi genellikle tek bir endüstrinin tipik parça profili için dar anlamda optimize edilmekten daha önemlidir. Takım, kalıp ve kalıp yapımı ortak uygulamaların büyük bir kısmını temsil ettiğinden, birçok makine üreticisi doğal olarak ürün tasarımında ve konfigürasyon seçeneklerinde bu kullanım örneklerini vurgulamaktadır. Öyle bile olsa, temeldeki tel EDM işleminin kendisi endüstriye özgü olmaktan çok büyük ölçüde malzeme ve geometriye dayalıdır; bu, iyi yapılandırılmış bir makinenin genellikle her biri için ayrı özel ekipman gerektirmeden birden fazla sektöre hizmet verebileceği anlamına gelir.
Tel Erozyon Makinesi Kategorilerinin Detaylı Karşılaştırması
Tel Erozyon makine kategorilerini birden fazla kritere göre aynı anda karşılaştırmak, neden tek bir tipin evrensel olarak tercih edilmediğini açıklamaya yardımcı olur. Aşağıdaki radar grafiği, her bir özellik için basitleştirilmiş 0-10 bağıl indeksini kullanarak, orta hızlı, yüksek hızlı ve büyük konikli makineler için yaygın olarak başvurulan beş kriteri yan yana göstermektedir. Bu tür çok kriterli görünüm genellikle tek bir teknik özellik sayfası numarasından daha bilgilendiricidir çünkü bir mağazanın bir kategoriyi diğerine tercih ederken kabul ettiği ödünleşimleri gösterir. Önceki çizelgelerde olduğu gibi, gösterilen değerler örnek niteliğindedir ve genel yönlendirme amaçlıdır; belirli bir makinenin belgelenen teknik özelliklerinin yerine geçmez. Tek bir nokta yerine her bir poligonun şeklini okumak, bir makine kategorisinin genel profilinin en net resmini verme eğilimindedir.
Orta hız Yüksek hızlı Büyük konik
Orta hızlı çokgen, kesme hızı ve yüzey bitirme eksenleri boyunca en uzağa uzanır; bu, çok geçişli ince işleme ile makul üretim hacmini dengeleyen genel amaçlı bir makine rolüyle tutarlıdır. Yüksek hızlı poligon, bakım kolaylığı ile birlikte en geniş uzantısını gösterir ve birçok mağazanın günden güne bakımı daha kolay bulduğu nispeten basit ileri geri hareket eden kablo yolunu yansıtır. Büyük konik poligon, ham kesme hızına ilişkin daha mütevazi bir okuma gösterse de, koniklik kapasitesi ekseni boyunca açıkça en uzağa uzanır; bu kategori tam olarak bunun için tasarlanmıştır. Üç şeklin hiçbiri beş eksenin tamamında baskın değildir; bu, makine seçiminin tek bir en iyi seçenek arayışından ziyade bir ödün verme egzersizi olduğu noktasını görsel olarak güçlendirir. Öncelikle güçlü yüzey kalitesine sahip düz duvar kesimine ihtiyaç duyan atölyeler, muhtemelen ihtiyaçlarına en uygun orta hız profilini bulacaktır. Son işlemin aşağı yönde işlendiği yüksek hacimli kaba kesime odaklanan atölyeler bunun yerine yüksek hızlı profile yönelebilir. Damgalama kalıpları, ekstrüzyon takımları veya diğer dik açılı bileşenlerle çalışan atölyeler, genellikle büyük konik profilin bu eksendeki gücünü, diğer yerlerdeki karşılaştırmalı ortalama performansından daha önemli bulacaktır. Bu çizimde rijitlik puanları her üç kategoride de oldukça yakındır; bu, tel EDM makinelerinin genellikle geleneksel frezeleme makinelerinin yaptığı gibi ağır kesme kuvvetlerine direnmeye ihtiyaç duymadığı gerçeğini yansıtır; bu nedenle yapısal sertlik farklılıkları, kesme sırasındaki belirgin sapmadan ziyade uzun vadeli konumlandırma doğruluğunda daha fazla ortaya çıkma eğilimindedir. Herhangi bir özel makine modelinin, bireysel tasarım tercihlerine, kontrol sistemine ve yapım kalitesine bağlı olarak bu genelleştirilmiş kategori profillerinden farklılık gösterebileceğini hatırlamakta fayda var. Alıcıların, yalnızca bunun gibi kategori düzeyindeki karşılaştırmalara güvenmek yerine, söz konusu model için bir tel erozyon makinesi tedarikçisinden test kesim numuneleri veya belgelenmiş spesifikasyonları talep etmeleri teşvik edilmektedir. Aşağıdaki tabloyla birlikte kullanılan bu radar görünümünün amacı, hangi konfigürasyonun bir atölyenin gerçek parça karışımına en iyi şekilde uyacağı konusunda üreticiyle daha bilinçli bir görüşmeyi desteklemektir.
Tel erozyon makinesi kategorilerinin ortak değerlendirme kriterlerine göre genel karşılaştırması
Kriter
Orta hız
Yüksek hızlı
Büyük konik
Tipik konik aralığı
Orta
Sınırlı
Genişletilmiş
Ortak bitirme stratejisi
Çoklu kırpma geçişleri
Tek veya hafif trim
Çoklu kırpma geçişleri
Tipik tel kullanımı
Pistonlu, yeniden kullanılmış
Pistonlu, yeniden kullanılmış
Pistonlu, yeniden kullanılmış
En uygun parça tipi
Genel profiller
Yüksek hacimli kaba kesimler
Dik açılı takımlama
Hiçbir tek telli EDM makinesi kategorisi her kriterde kazanamaz; doğru seçim şunlara bağlıdır: Gerçek parça karışımınız için hangi bir veya iki kriter en çok önem taşıyor? .
Tel Erozyon Ekipmanlarının Bakımı ve Uzun Süreli Bakımı
Tutarlı bakım genellikle doğruluğunu yıllarca koruyan bir tel erozyon makinesini, toleransın zamanından önce dışına çıkan bir makineden ayıran şeydir. İşlem, temiz bir dielektrik sıvı yoluna, stabil tel gerilimine ve hassas tel kılavuzu konumlandırmasına bağlı olduğundan, bu sistemlere rutin olarak dikkat edilmesi, herhangi bir dramatik onarımdan daha önemli olma eğilimindedir.
Dielektrik sıvı direncini izleyin ve stabil deşarj koşullarını korumak için filtreleri düzenli aralıklarla değiştirin
Tel kılavuzlarını ve elmas kalıpları periyodik olarak inceleyin, çünkü buradaki aşınma doğrudan konumlandırma doğruluğunu etkiler
Geçişler boyunca kesme davranışını tutarlı tutmak için tel gerginliği kalibrasyonunu kontrol edin
Tutarsız akım dağıtımını önlemek için tel besleme yolunu ve güç besleme kontaklarını temizleyin
Özellikle makinenin önemli bir yeri değiştirildikten sonra eksen konumlandırma doğruluğunu periyodik olarak doğrulayın
Sabit yıkama koşullarını desteklemek için dielektrik tankı ve yıkama nozüllerini birikinti birikiminden uzak tutun
Dielektrik sıvı durumunu, filtre değiştirme tarihlerini ve periyodik doğruluk kontrollerini kaydeden atölyeler sapmayı daha erken yakalama eğilimindedir; bu da tamamen reaktif bakım yaklaşımıyla karşılaştırıldığında genellikle plansız arıza süresini azaltır. Özellikle tel kılavuz aşınmasının gözden kaçırılması kolaydır çünkü bunun parça doğruluğu üzerindeki etkileri ani değil kademeli olabilir, dolayısıyla sabit bir muayene aralığı genellikle görünür bir sorunun ortaya çıkmasını beklemekten daha güvenilirdir.
Bir tel erozyon makinesinde konumlandırma doğruluğu şu şekilde sağlanır: rutin dielektrik, tel kılavuzu ve kalibrasyon kontrolleri tek seferlik herhangi bir ayarlama yerine.
POOSN Hakkında – Profesyonel Tel Erozyon Makinesi Üreticisi
Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. (POOSN), CNC Tel Erozyon makinelerinin araştırma, geliştirme ve üretiminde uzmanlaşmış profesyonel bir üreticidir. 30 yılı aşkın üretim tecrübesiyle POOSN, tel EDM teknolojisi ve hassas işleme ekipmanlarında kapsamlı bir uzmanlık geliştirmiştir.
Ürün yelpazemiz, PSC Serisi orta hızlı Tel Erozyon makineleri, DK60BC orta hızlı Tel Erozyon makineleri ve DK77 Serisi yüksek hızlı Tel Erozyon makineleri dahil olmak üzere farklı tel Erozyon çözümlerini kapsamaktadır. Ayrıca farklı iş parçası boyutları, malzemeleri, kalınlıkları, konik gereksinimleri ve üretim hacimleri için özelleştirilmiş makine konfigürasyonları da sağlıyoruz.
POOSN, 13.703 m²'lik üretim tesisinde, Ar-Ge mühendisleri ve kalite kontrol personelinin de dahil olduğu yaklaşık 80 kişilik profesyonel bir ekiple faaliyet göstermektedir. Üretim sürecimiz, sevkıyattan önce istikrarlı makine performansının sağlanmasına yardımcı olmak için işleme, makine montajı, elektrik entegrasyonu, test ve son denetimi kapsar.
Uluslararası pazarlarda kalıp üreticilerine, işleme şirketlerine, distribütörlere ve endüstriyel kullanıcılara, özel müşteri gereksinimlerine yönelik OEM ve ODM hizmetleriyle hizmet vermekteyiz.
Hassas kalıp imalatı, genel üretim veya özel konik kesim için bir Tel Erozyon makinesine ihtiyacınız varsa, POOSN uygulama gereksinimlerinize göre uygun bir çözüm önerebilir.
Orta hızlı, yüksek hızlı ve büyük konik telli Erozyon kategorilerini tek çatı altında kapsayan bir üreticiyle çalışmak, karışık parça geometrileri yelpazesini ele alın .
Tel Erozyon Makineleri Hakkında Sıkça Sorulan Sorular
S1. Tel Erozyon makinesi nedir?
Tel Erozyon makinesi, elektriksel olarak iletken malzemeleri kesmek için sürekli hareket eden bir elektrot teli ve kontrollü elektrik deşarjları kullanır. Karmaşık profiller ve yüksek işleme doğruluğu gerektiren kalıplar, kalıplar, hassas takımlar ve bileşenler için yaygın olarak kullanılır.
Q2. Tel Erozyon makinesi nasıl çalışır?
Makine, kontrollü elektrik deşarjları malzemeyi uzaklaştırırken ince bir elektrot telini iş parçası boyunca yönlendirir. Dielektrik sıvı, işleme alanını soğutur ve kalıntıları temizlerken, CNC sistemi kesme yolunu kontrol eder.
S3. Tel EDM makinesi hangi malzemeleri kesebilir?
Tel Erozyon, takım çeliği, sertleştirilmiş çelik, paslanmaz çelik, bakır, pirinç, alüminyum, karbür ve diğer iletken alaşımlar dahil olmak üzere birçok elektriksel olarak iletken malzemeyi kesebilir. Kesme performansı malzemeye, kalınlığa ve işleme parametrelerine bağlıdır.
S4. Orta Hızlı ve Yüksek Hızlı Tel Erozyon arasındaki fark nedir?
Orta Hızlı Tel Erozyon makineleri genel olarak kesme verimliliği, doğruluk ve yüzey kalitesi arasında bir denge sağlayarak onları genel işleme ve kalıp uygulamaları için uygun hale getirir. Yüksek Hızlı Tel Erozyon makineleri daha çok kesme verimliliğine ve üretim verimliliğine odaklanır.
S5. Tel Erozyon makinesi ne kadar doğrudur?
İşleme doğruluğu, makine yapısına, CNC sistemine, tel gerilimine, iş parçası malzemesine, kalınlığa ve işleme parametrelerine bağlıdır. Belirli doğruluk gerektiren uygulamalar için, imalatçının uygun makine konfigürasyonunu değerlendirebilmesi için müşterilerin iş parçası çizimlerini ve gereksinimlerini sağlamaları gerekir.
S6. Molibden teli ne kadar dayanır?
Molibden tel ömrü kesme hızına, işleme süresine, iş parçası malzemesine, kalınlığa, elektriksel parametrelere ve tel gerilimine bağlıdır. Düzenli inceleme ve uygun bakım, istikrarlı işleme performansının korunmasına ve tel servis ömrünün uzatılmasına yardımcı olabilir.
S7. Doğru Tel EDM makinesini nasıl seçerim?
İş parçası malzemesini, kalınlığını, boyutunu, gereken doğruluğu, yüzey kalitesini, konik açısını ve üretim hacmini göz önünde bulundurun. Bu spesifikasyonların üreticiye sağlanması, uygun bir makine modeli ve konfigürasyonunun seçilmesinin en iyi yoludur.
S8. Güvenilir bir Tel Erozyon üreticisini nasıl seçerim?
Üreticinin üretim deneyimini, makine kalitesini, üretim kapasitesini, kalite kontrolünü, teknik desteğini, yedek parça bulunabilirliğini ve satış sonrası hizmetlerini göz önünde bulundurun. Güvenilir bir üretici aynı zamanda gerçek uygulama gereksinimlerinize göre bir makine önerebilmelidir.